
Radełkowanie, określane również jako moletowanie, pozwala uzyskać na powierzchni metalowego elementu regularny, powtarzalny wzór. W przeciwieństwie do typowego toczenia nie chodzi tutaj o uzyskanie konkretnego wymiaru poprzez usuwanie materiału, lecz przede wszystkim o zmianę struktury powierzchni. Wykonane prawidłowo radełkowanie poprawia chwyt, ogranicza poślizg i może pełnić funkcję użytkową lub estetyczną. Technika znajduje zastosowanie między innymi przy produkcji pokręteł, tulei, rękojeści, śrub, trzpieni oraz elementów wyposażenia maszyn.
Spis treści
- Czym jest radełkowanie i do czego służy?
- Radełkowanie na tokarce – jak przebiega proces?
- Jak dobrać radełko do obrabianego elementu?
- Parametry i najczęstsze błędy podczas moletowania
- Radełkowanie CNC i inne metody wykonania wzoru
- Podsumowanie
Czym jest radełkowanie i do czego służy?
Radełkowanie polega na formowaniu na powierzchni obrabianego przedmiotu charakterystycznego wzoru za pomocą radełka, czyli narzędzia wyposażonego w hartowane krążki z odpowiednim uzębieniem. Podczas obróbki radełko jest dociskane do obracającego się detalu, a jego zęby odwzorowują wzór na materiale. W zależności od zastosowanego narzędzia można uzyskać między innymi molet prosty, skośny lub krzyżowy.
Technologia jest szczególnie przydatna tam, gdzie operator powinien mieć pewny chwyt elementu. Moletowana powierzchnia zwiększa tarcie, dlatego spotyka się ją na pokrętłach regulacyjnych, uchwytach, gałkach czy elementach wymagających ręcznego obracania. Radełkowanie może być również wykorzystywane jako sposób przygotowania powierzchni pod dalsze operacje technologiczne.
Warto odróżnić je od klasycznego usuwania materiału. W procesie radełkowania materiał jest przede wszystkim przemieszczany i odkształcany plastycznie, dlatego prawidłowy dobór parametrów oraz przygotowanie średnicy detalu mają duże znaczenie.
Radełkowanie na tokarce – jak przebiega proces?
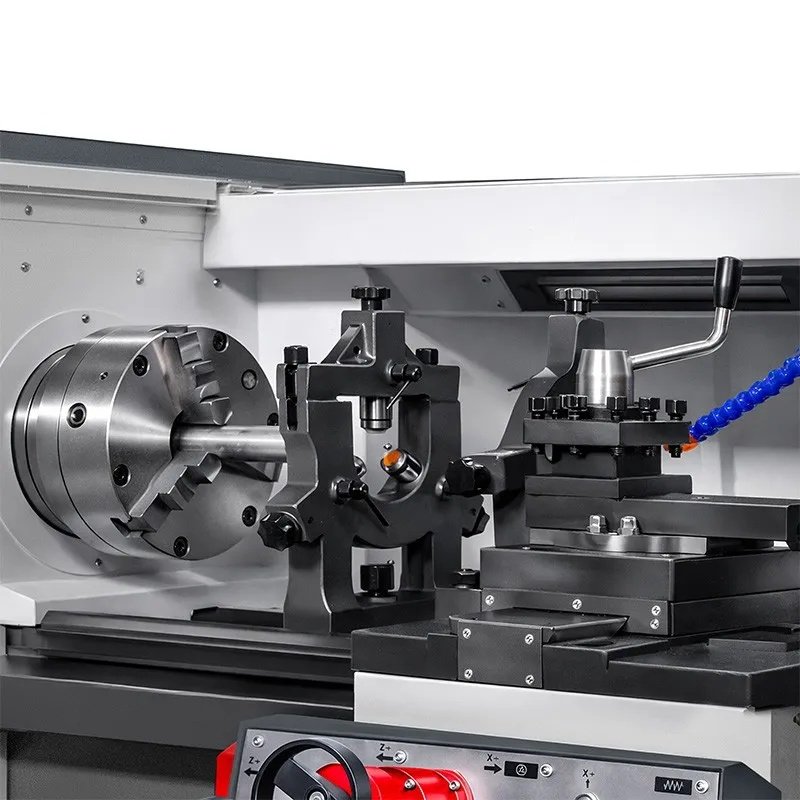
Najczęściej radełkowanie wykonuje się właśnie na tokarce. Obrabiany przedmiot zostaje zamocowany we wrzecionie, a następnie wprawiony w ruch obrotowy. Narzędzie z radełkami zostaje ustawione prostopadle lub zgodnie z wymaganym kierunkiem wzoru i stopniowo dociskane do powierzchni. Istotne jest zachowanie odpowiedniego posuwu, prędkości obrotowej oraz nacisku.
Radełkowanie na tokarce wymaga stabilnego mocowania detalu i sztywnego ustawienia narzędzia. Drgania mogą powodować nierównomierne odwzorowanie wzoru, a zbyt mały nacisk może prowadzić do niepełnego uformowania moletu. Z kolei nadmierny docisk zwiększa obciążenie maszyny i narzędzia oraz może pogorszyć jakość powierzchni.
Dobór parametrów powinien uwzględniać materiał, średnicę i długość elementu oraz rodzaj radełka. Ma to znaczenie zwłaszcza przy większych detalach, gdzie siły występujące podczas obróbki mogą być znaczne. Dlatego radełkowanie należy traktować jako pełnoprawną operację technologiczną, którą warto uwzględnić już na etapie planowania całego procesu toczenia.
Jak dobrać radełko do obrabianego elementu?
Radełka różnią się przede wszystkim geometrią zębów, podziałką oraz kształtem uzyskiwanego wzoru. Wybór narzędzia powinien odpowiadać zarówno wymaganiom technicznym, jak i wymiarom detalu. Drobny molet sprawdzi się w przypadku niewielkich elementów i delikatniejszej powierzchni, natomiast większa podziałka jest stosowana przy bardziej masywnych komponentach.
Znaczenie ma także sposób prowadzenia narzędzia. Przy dłuższych powierzchniach konieczne jest zapewnienie stabilnego kontaktu radełka z materiałem. W produkcji seryjnej warto natomiast zwrócić uwagę na powtarzalność ustawienia, ponieważ nawet niewielkie różnice w parametrach mogą być widoczne na kolejnych elementach.
Do wykonania takich operacji wykorzystywane są zarówno klasyczne tokarki do metalu, jak i bardziej rozbudowane centra sterowane numerycznie.
Parametry i najczęstsze błędy podczas moletowania
W przypadku moletowania nie wystarczy ustawić narzędzia i rozpocząć obróbki. Istotne są między innymi prędkość obrotowa, posuw, głębokość pracy oraz sposób dochodzenia radełka do powierzchni. Parametry powinny być dobierane do konkretnego materiału i zaleceń producenta narzędzia.
Jednym z częstszych problemów jest niepełne uformowanie wzoru. Przyczyną może być niewłaściwy docisk, zbyt mała sztywność układu albo nieodpowiednio dobrana geometria radełka. Problemem może być również nadmierne obciążenie łożysk, uchwytu lub wrzeciona. Dlatego podczas radełkowania na tokarce warto kontrolować zarówno wygląd uzyskiwanego wzoru, jak i zachowanie maszyny.
Radełkowanie CNC i inne metody wykonania wzoru
Nowoczesne obrabiarki pozwalają również realizować radełkowanie CNC, co ułatwia zachowanie powtarzalności w produkcji seryjnej. Sterowanie numeryczne pozwala precyzyjnie określić ruch narzędzia oraz parametry obróbki, dzięki czemu kolejne detale mogą być wykonywane według tego samego programu.
Nie należy jednak utożsamiać każdej operacji wykonywanej na CNC z klasycznym radełkowaniem. W zależności od konstrukcji maszyny i wymagań dotyczących powierzchni można stosować również frezowanie wzoru. Radełkowanie na frezarce może być wykorzystane w określonych zastosowaniach, szczególnie gdy geometria detalu lub dostęp do powierzchni utrudniają wykonanie operacji na tokarce.
W przypadku nowoczesnych zakładów wyposażonych w tokarki CNC wybór konkretnej metody powinien wynikać z geometrii detalu, materiału, wielkości serii oraz wymaganej dokładności. Radełkowanie pozostaje przy tym rozwiązaniem szczególnie interesującym tam, gdzie liczy się funkcjonalna, powtarzalna faktura powierzchni.
Podsumowanie
Radełkowanie na tokarce jest stosunkowo prostą, ale wymagającą poprawnego przygotowania operacją obróbki metalu. O jakości wzoru decydują nie tylko rodzaj radełka, lecz także sztywność układu, przygotowanie detalu, parametry ruchu i właściwy docisk narzędzia. W zależności od charakteru produkcji można wykorzystać klasyczne tokarki lub rozwiązania CNC. Radełkowanie pozostaje przydatną techniką wszędzie tam, gdzie powierzchnia ma zapewniać pewny chwyt, powtarzalny wygląd i odpowiednie właściwości użytkowe. W ofercie producenta maszyn przemysłowych znajdują się również inne maszyny do obróbki metalu, które pozwalają dobrać technologię do specyfiki wykonywanych detali.
