
Wytaczanie otworów na tokarce służy przede wszystkim do precyzyjnej obróbki powierzchni wewnętrznych elementu. Operację wykonuje się najczęściej wtedy, gdy istniejący otwór trzeba powiększyć, nadać mu określoną średnicę lub poprawić jego geometrię i jakość powierzchni. W zależności od konstrukcji detalu oraz wymaganej dokładności wytaczanie otworu może być realizowane jako pojedyncze przejście albo jako część wieloetapowego procesu obróbki.
Spis treści
- Na czym polega wytaczanie otworów na tokarce?
- Jak przebiega wytaczanie otworu?
- Toczenie otworu a wytaczanie – czym różnią się te operacje?
- Wytaczanie długich otworów – na co zwrócić uwagę?
- Jak dobrać narzędzie do wytaczania otworów?
- Podsumowanie
Na czym polega wytaczanie otworów na tokarce?
Podczas wytaczania przedmiot obrabiany jest zamocowany we wrzecionie tokarki i wykonuje ruch obrotowy, natomiast narzędzie zagłębia się w istniejący otwór. Ostrze usuwa kolejne warstwy materiału z jego wewnętrznej powierzchni. W ten sposób możliwe jest uzyskanie dokładniejszego wymiaru oraz poprawienie kształtu otworu po wcześniejszym wierceniu.
Wytaczanie otworu różni się więc od wykonywania otworu od pełnego materiału. Wiertło rozpoczyna pracę w nieobrobionym materiale, natomiast podczas wytaczania narzędzie pracuje już wewnątrz wcześniej przygotowanego otworu. Ma to znaczenie między innymi przy kontroli średnicy, współosiowości oraz parametrów skrawania.
Właściwy przebieg operacji zależy od materiału, średnicy i głębokości otworu, rodzaju narzędzia oraz wymaganej tolerancji. W przypadku produkcji seryjnej parametry mogą być precyzyjnie zaprogramowane, co ułatwia powtarzalną realizację kolejnych detali.
Jak przebiega wytaczanie otworu?
Przed rozpoczęciem obróbki należy prawidłowo zamocować detal i ustalić położenie osi otworu względem osi wrzeciona. Jeżeli otwór nie został wcześniej wykonany, pierwszym etapem może być wiercenie. Następnie narzędzie usuwa materiał z powierzchni wewnętrznej.
Istotne jest odpowiednie ustawienie noża względem obrabianego elementu. Zbyt duży wysięg narzędzia może powodować drgania, szczególnie przy głębokich otworach. W efekcie pogarsza się jakość powierzchni, a uzyskanie zakładanej średnicy staje się trudniejsze. Dlatego wytaczanie otworu wymaga odpowiedniej sztywności całego układu: obrabiarki, zamocowania detalu oraz narzędzia.
Na parametry skrawania wpływają przede wszystkim średnica otworu, materiał przedmiotu, rodzaj płytki lub ostrza oraz długość obróbki. Prędkość skrawania i posuw powinny być dobrane tak, aby ograniczyć drgania i zapewnić stabilną pracę ostrza.
Toczenie otworu a wytaczanie – czym różnią się te operacje?
Określenia toczenie otworu i wytaczanie bywają stosowane zamiennie, jednak w technologii obróbki warto rozróżnić zakres tych operacji. Toczenie otworu można traktować jako obróbkę wewnętrznej powierzchni za pomocą narzędzia tokarskiego, natomiast wytaczanie jest konkretną metodą powiększania i dokładnej obróbki wcześniej przygotowanego otworu.
Przykładem operacji przygotowawczej może być toczenie otworu centrującego, wykonywane w celu właściwego rozpoczęcia dalszej obróbki lub przygotowania powierzchni odniesienia. W zależności od konstrukcji detalu otwory mogą być następnie wiercone, rozwiercane albo wytaczane.
Szczegółowe zależności pomiędzy prędkością obrotową, posuwem i głębokością skrawania opisuje proces toczenia. W przypadku obróbki wewnętrznej szczególnie ważne staje się zachowanie stabilności narzędzia, ponieważ warunki skrawania są bardziej podatne na powstawanie drgań niż przy wielu operacjach toczenia zewnętrznego.
Wytaczanie długich otworów – na co zwrócić uwagę?
Jednym z trudniejszych wariantów jestwytaczanie długich otworów.Wraz ze wzrostem głębokości otworu rośnie wysięg narzędzia, a tym samym jego podatność na ugięcie i drgania. Problem może być szczególnie widoczny przy małych średnicach i dużej głębokości obróbki.
W takich przypadkach znaczenie ma konstrukcja oprawki, jej średnica i długość, geometria płytki oraz sposób odprowadzania wiórów. Niekiedy konieczne jest zastosowanie kilku przejść zamiast jednego głębokiego skrawania. Stabilne zamocowanie detalu również ma bezpośredni wpływ na rezultat.
Do wymagających operacji można wykorzystać odpowiednią głowicę do wytaczania otworów, pozwalającą na precyzyjne ustawienie narzędzia i kontrolowanie wymiaru obrabianej powierzchni. Dobór wyposażenia powinien wynikać z charakterystyki konkretnego zadania, a nie wyłącznie ze średnicy obrabianego otworu.
Jak dobrać narzędzie do wytaczania otworów?
Narzędzie powinno być dobrane do średnicy i głębokości otworu, materiału detalu oraz wymaganej dokładności. Przy krótkich otworach możliwości zastosowania sztywniejszego narzędzia są większe. Głębokie otwory wymagają natomiast ograniczenia wysięgu i zastosowania rozwiązania, które zapewni odpowiednią stabilność podczas skrawania.
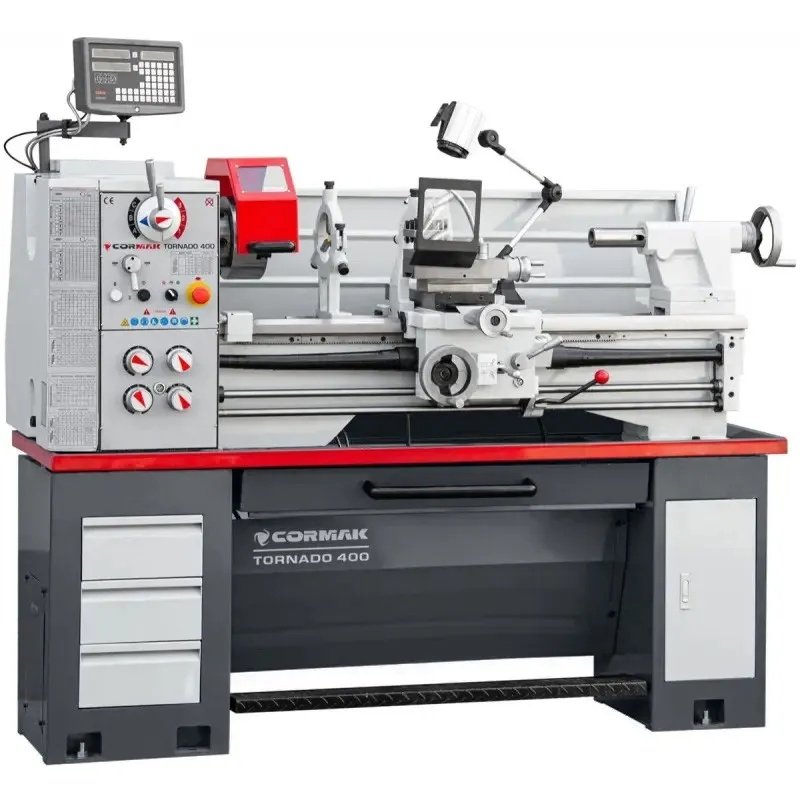
Znaczenie ma również sama tokarka. W przypadku prostych prac warsztatowych odpowiednio wyposażona tokarka konwencjonalna może zapewnić wystarczającą dokładność. W produkcji powtarzalnej i przy bardziej wymagających geometriach dobrym wyborem mogą być tokarki CNC, umożliwiające automatyzację kolejnych etapów obróbki.
W szerokim zakresie zastosowań dostępne są także tokarki do metalu oraz pozostałe maszyny do obróbki metalu. Dobierając obrabiarkę, należy uwzględnić nie tylko maksymalną średnicę toczenia, lecz również długość detalu, zakres prędkości wrzeciona, moc napędu, sztywność konstrukcji i możliwości wyposażenia.
Podsumowanie
Wytaczanie otworu jest operacją pozwalającą uzyskać odpowiednią średnicę, geometrię i jakość powierzchni wewnętrznej detalu. O powodzeniu obróbki decydują przede wszystkim prawidłowe zamocowanie elementu, sztywność narzędzia, właściwe parametry skrawania oraz dopasowanie metody do głębokości i średnicy otworu. Przy bardziej wymagających zadaniach szczególnego znaczenia nabiera ograniczenie drgań i kontrola wymiaru podczas kolejnych przejść. Odpowiednio dobrana obrabiarka i wyposażenie pozwalają prowadzić takie operacje zarówno w pojedynczej produkcji warsztatowej, jak i w powtarzalnej obróbce seryjnej. CORMAK jako producent maszyn przemysłowych oferuje rozwiązania przeznaczone do różnorodnych zastosowań związanych z obróbką skrawaniem.
