
Tokarka konwencjonalna czy CNC? Wybór zależy od rodzaju detali, wielkości serii, wymaganej powtarzalności i organizacji produkcji. Sprawdź, kiedy klasyczna tokarka pozwala szybciej wykonać pojedyncze zlecenie, a kiedy automatyzacja CNC daje przewagę. Poznaj najważniejsze parametry obrabiarek, różnice w dokładności oraz koszty zakupu i eksploatacji.
Wybór pomiędzy tokarką konwencjonalną a tokarką CNC powinien wynikać z rodzaju detali, wielkości serii, częstotliwości przezbrojeń oraz oczekiwanej wydajności. Obie maszyny służą do obróbki elementów obrotowych, lecz różnią się sposobem sterowania, automatyzacją, przygotowaniem procesu i kosztami użytkowania.
Tokarka konwencjonalna sprawdza się przy naprawach, prototypach, regeneracji części i pojedynczych zleceniach. Tokarki CNC ułatwiają wykonywanie powtarzalnych cykli, a przy odpowiedniej organizacji mogą zwiększyć wydajność produkcji seryjnej. Żadne z rozwiązań nie jest jednak najlepsze w każdych warunkach.
Jak działa tokarka konwencjonalna?
Podczas pracy na tokarce konwencjonalnej operator bezpośrednio steruje większością czynności. Ustawia narzędzie, dobiera prędkość obrotową wrzeciona i posuw, wykonuje przejścia skrawające oraz na bieżąco kontroluje wymiary obrabianego elementu.
Taka maszyna zapewnia elastyczność podczas wykonywania pojedynczych tulei, wałków, osi, sworzni i części przeznaczonych do regeneracji. Przy prostym detalu rozpoczęcie obróbki bywa szybsze niż przygotowanie programu CNC, ustawienie narzędzi i wyznaczenie punktów bazowych.
Tokarki uniwersalne znajdują zastosowanie w warsztatach remontowych, narzędziowniach, działach utrzymania ruchu, szkołach zawodowych i małych zakładach produkcyjnych. Operator może dostosować kolejność operacji do nietypowego przedmiotu bez tworzenia osobnego programu.
Bezpośrednie sterowanie nie oznacza jednak łatwej obsługi w każdym przypadku. Precyzyjne toczenie wymaga doświadczenia, odpowiednich parametrów skrawania, prawidłowego ustawienia narzędzia, ograniczenia bicia oraz systematycznych pomiarów.
Kiedy wybrać tokarkę konwencjonalną?
Tokarka konwencjonalna jest praktyczna, jeżeli dominują naprawy, prototypy, części jednostkowe i krótkie serie często zmieniających się detali. Przy dużej różnorodności zleceń czas przygotowania programu CNC może przewyższać czas wykonania prostego elementu metodą ręczną.
Istotna jest również wiedza tokarza. Doświadczony operator może szybko zmienić kolejność przejść, skorygować wymiar, zastosować inne narzędzie i dopasować technologię do stanu rzeczywistego przedmiotu.
Przy zakupie trzeba sprawdzić nie tylko średnicę toczenia nad łożem, ale również rozstaw kłów, średnicę toczenia nad suportem, przelot i zakończenie wrzeciona, moc napędu oraz dostępne zakresy obrotów i posuwów. Znaczenie mają również rodzaj konika i dostępność osprzętu.
Ograniczeniem jest większa zależność jakości i czasu cyklu od operatora. Wraz ze wzrostem liczby jednakowych części rośnie ilość pracy ręcznej i trudność w utrzymaniu identycznego przebiegu wszystkich operacji.
Co daje tokarka CNC?
Tokarka CNC wykonuje ruchy osi i zaplanowane operacje według programu sterowania numerycznego. Technolog przygotowuje proces, dobiera narzędzia i parametry, definiuje bazy, a operator ustawia maszynę, weryfikuje program oraz nadzoruje obróbkę.
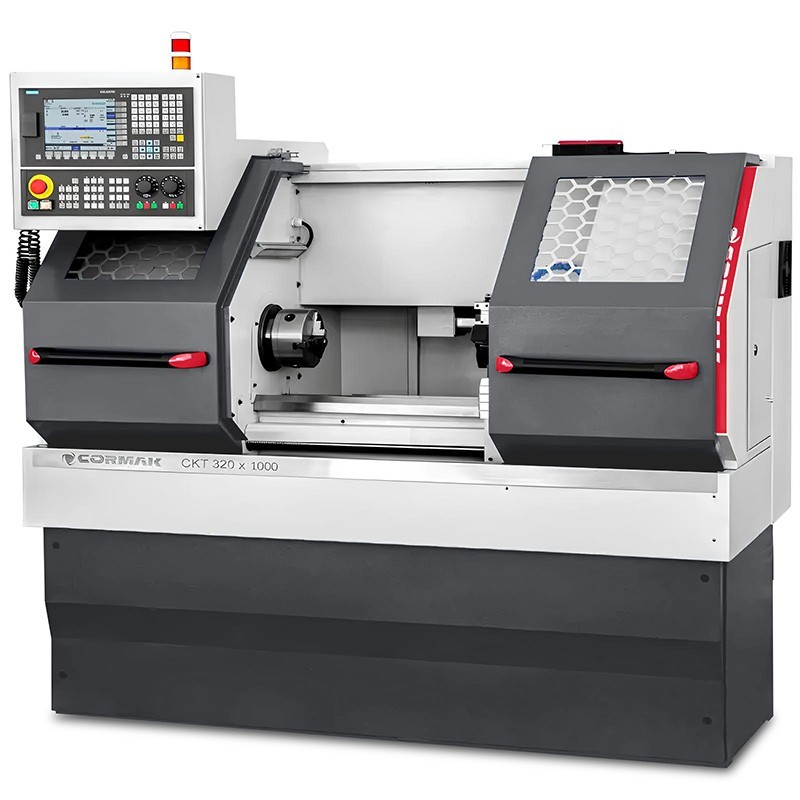
Maszyny CNC mogą wykonywać toczenie zewnętrzne i wewnętrzne, planowanie, rowkowanie, gwintowanie, wiercenie i odcinanie. W zależności od konfiguracji dostępne są dodatkowe osie, automatyczne głowice narzędziowe oraz tokarki CNC z napędzanymi narzędziami, pozwalające wykonać także wybrane operacje frezarskie.
Najważniejszą zaletą jest możliwość powtarzania przygotowanego cyklu. Po właściwym ustawieniu narzędzi, korekcji i mocowania kolejne części są obrabiane według tej samej sekwencji, co ułatwia produkcję seryjną i planowanie czasu.
Sterowanie numeryczne nie eliminuje jednak konieczności kontroli. Zużycie ostrzy, temperatura, różnice w materiale, mocowanie i nieprawidłowe korekcje nadal mogą powodować odchyłki wymiarowe. Powtarzalny program nie gwarantuje automatycznie zgodności każdego wyrobu z tolerancją.
Tokarki CNC a wydajność produkcji
Przy większych seriach CNC pozwala automatycznie wykonywać kolejne ruchy narzędzi bez ręcznego powtarzania każdego przejścia. Można optymalizować cykle, ograniczać przejazdy jałowe i stosować rozwiązania skracające czas przezbrojenia. Koszt przygotowania programu rozkłada się wówczas na większą liczbę detali.
Dodatkowe wyposażenie, takie jak uchwyty hydrauliczne, podajniki prętów, automatyczne koniki, transportery wiórów czy narzędzia napędzane, może dodatkowo ograniczać udział czynności ręcznych. Nie każda maszyna CNC ma jednak takie możliwości w wyposażeniu podstawowym.
W kategorii tokarek do metalu CORMAK można porównać różne klasy urządzeń, ale wybór powinien dotyczyć rzeczywistej konfiguracji, a nie samej nazwy typu maszyny.
Przy jednej prostej części sytuacja często wygląda inaczej. Jeżeli programowanie i ustawianie zajmie więcej czasu niż samo toczenie, konwencjonalna maszyna może szybciej zakończyć zadanie. Przewaga CNC jest zwykle większa wtedy, gdy program wykorzystuje się ponownie albo gdy detal wymaga wielu powtarzalnych operacji.
Precyzja i powtarzalność – CNC czy konwencjonalna?
Doświadczony tokarz może osiągnąć bardzo dobrą dokładność na maszynie konwencjonalnej. Samo sterowanie CNC nie jest gwarancją dokładniejszego detalu. O wyniku decyduje całość procesu, w tym sztywność obrabiarki, narzędzia, mocowanie, stan prowadnic i wrzeciona oraz warunki cieplne.
Przewaga sterowania numerycznego ujawnia się przede wszystkim przy wielokrotnym odtwarzaniu tych samych ruchów. Program określa pozycje i sekwencje, a korekcje narzędziowe pozwalają reagować na zużycie ostrzy bez przepisywania całego cyklu.
Na tokarce konwencjonalnej większość zmian położenia narzędzia zależy od działań operatora, dlatego przy dłuższej serii rośnie znaczenie kontroli międzyoperacyjnej. Przy pojedynczej sztuce różnica w powtarzalności może nie mieć praktycznego znaczenia.
W obu technologiach dokładność wymaga stabilnego zamocowania, odpowiedniego podparcia długich wałków i właściwych warunków skrawania. Nie należy porównywać obrabiarek wyłącznie na podstawie informacji, czy mają sterowanie numeryczne.
Którą tokarkę wybrać do warsztatu?
Warsztat realizujący naprawy, regeneracje, prototypy i nietypowe pojedyncze zlecenia zwykle skorzysta na elastyczności tokarki konwencjonalnej. Pozwala ona szybko reagować na zmieniające się zadania, bez każdorazowego opracowywania programu obróbki.
Przedsiębiorstwo planujące stałą produkcję powtarzalnych elementów powinno rozważyć CNC. Automatyczne cykle ułatwiają utrzymanie jednolitej kolejności operacji, a odpowiednio dobrane wyposażenie pozwala stopniowo rozwijać automatyzację.
W wielu zakładach obie technologie się uzupełniają. Tokarka konwencjonalna może służyć do pilnych napraw i prac jednostkowych, a CNC obsługiwać serie produkcyjne. Takie rozdzielenie zadań ogranicza konieczność przerywania przygotowanych cykli seryjnych.
Dobrym punktem wyjścia jest analiza rzeczywistych zleceń z kilku miesięcy: liczby sztuk, częstotliwości zmian, wymaganych tolerancji, czasu przygotowania stanowiska oraz udziału powtarzalnych operacji.
Na jakie parametry zwrócić uwagę?
Sam sposób sterowania nie wystarcza do wyboru obrabiarki. Dwie tokarki tej samej klasy mogą różnić się zakresem obróbki, masą, sztywnością i wyposażeniem.
Przed zakupem porównaj:
- maksymalną średnicę toczenia nad łożem;
- średnicę toczenia nad suportem;
- rozstaw kłów lub użyteczną długość toczenia;
- średnicę przelotu wrzeciona;
- rodzaj, rozmiar i sposób mocowania uchwytu;
- zakres prędkości obrotowej i charakterystykę momentu;
- moc napędu i dostępne posuwy;
- masę, sztywność konstrukcji i rodzaj prowadnic;
- wyposażenie konika i możliwości podparcia detalu;
- liczbę narzędzi oraz dostępne wyposażenie dodatkowe.
W CNC dodatkowo sprawdź rodzaj sterowania, liczbę osi, konfigurację głowicy, dostępność napędzanych narzędzi i systemów automatyzacji. W tokarce konwencjonalnej istotne są ergonomia, zakres gwintów, wygoda zmiany posuwów oraz możliwość zastosowania odczytu cyfrowego.
Przy obu typach maszyn trzeba też uwzględnić oprzyrządowanie, w tym odpowiednie kły tokarskie do podpierania dłuższych elementów. Dobór akcesoriów powinien wynikać z parametrów konkretnej obrabiarki i przewidywanego obciążenia.
Koszt zakupu a opłacalność produkcji
Tokarka CNC jest zazwyczaj większą inwestycją niż porównywalna maszyna konwencjonalna. Sama cena zakupu nie określa jednak rentowności. W produkcji seryjnej liczą się koszt wykonania sztuki, czas operatora, przestoje, kontrola jakości i rzeczywiste wykorzystanie maszyny.
Przy CNC uwzględnij przygotowanie technologii, szkolenia, narzędzia, przyrządy mocujące, serwis sterowania i ewentualne oprogramowanie CAD/CAM. W zamian automatyzacja może ograniczyć udział pracy ręcznej w jednym cyklu i poprawić planowanie produkcji.
Tokarka konwencjonalna często wymaga niższego nakładu początkowego, lecz większą część kosztu realizacji stanowi praca doświadczonego operatora. Przy nietypowym detalu jest to często zaletą, ale w dużej serii może ograniczać wydajność.
Porównanie warto przeprowadzić dla rzeczywistego zestawu zleceń. Należy policzyć całkowity czas przygotowania i wykonania serii, koszt roboczogodziny, narzędzi, energii, utrzymania maszyny oraz ewentualnych braków. Dopiero taki rachunek pozwala ocenić, kiedy wyższa inwestycja w CNC zacznie się zwracać.
Podsumowanie
Tokarka konwencjonalna jest często najlepszym rozwiązaniem do prac jednostkowych, napraw, prototypów i krótkich serii o zmiennym charakterze. Zapewnia elastyczność oraz możliwość szybkiego przygotowania prostego zadania.
Tokarka CNC zyskuje przewagę przy powtarzalnej produkcji, większych seriach i procesach wymagających automatycznych cykli. Nie zwalnia jednak z właściwego programowania, ustawiania, pomiarów i kontroli jakości.
Przed zakupem należy porównać parametry obrabiarek, obciążenie stanowiska, koszty pracy i przyszłe plany produkcyjne. W wielu zakładach optymalny park maszynowy łączy oba rozwiązania, przeznaczając je do zadań, w których przynoszą największe korzyści.
