
Przelot wrzeciona tokarki decyduje o maksymalnej średnicy pręta lub rury, którą można przeprowadzić przez wrzeciono. Sprawdź, dlaczego parametr ten ma duże znaczenie przy produkcji z pręta, obróbce rur i wyborze tokarki.
Przelot wrzeciona w tokarce – dlaczego jest tak ważny?
Przy wyborze tokarki często analizuje się przede wszystkim moc silnika, długość toczenia, średnicę toczenia nad łożem oraz zakres prędkości obrotowych. Równie istotnym parametrem jest jednak przelot wrzeciona tokarki. To właśnie on określa, jakiej średnicy pręt, rura lub inny długi półfabrykat może zostać przeprowadzony przez otwór wrzeciona.
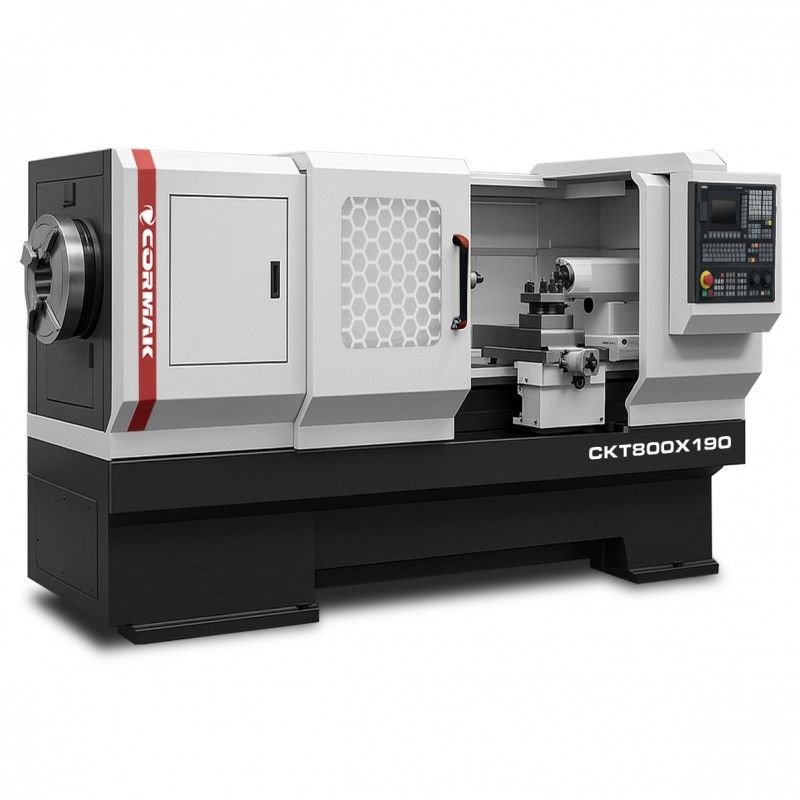
Parametr ten ma duże znaczenie podczas produkcji seryjnej, obróbki elementów z długich prętów oraz wykonywania tulei, wałków, osi, sworzni, króćców czy części gwintowanych. Przed wyborem maszyny warto więc porównać nie tylko gabaryty robocze, ale cały zakres tokarek do metalu CORMAK.
Czym jest przelot wrzeciona tokarki?
Przelot wrzeciona to średnica otworu przebiegającego przez wrzeciono tokarki. Otwór ten umożliwia wsunięcie dłuższego materiału przez wrzeciennik i wysunięcie przed uchwyt tylko takiego odcinka, który jest aktualnie potrzebny do obróbki.
Jeżeli w danych technicznych podano przelot 52 mm, oznacza to nominalną średnicę otworu wrzeciona. Nie należy jednak automatycznie zakładać, że każdy pręt o dokładnej średnicy 52 mm będzie można wygodnie przeprowadzić przez cały układ. Ograniczeniem mogą być również uchwyt, tuleja zaciskowa, element prowadzący lub tolerancja wymiarowa materiału.
Właśnie dlatego przy porównywaniu tokarek uniwersalnych i konwencjonalnych warto sprawdzać cały układ mocowania materiału, a nie wyłącznie jedną wartość katalogową.
Dlaczego większy przelot jest korzystny?
Większy otwór wrzeciona pozwala pracować z prętami i rurami o większej średnicy. Długi materiał można przeprowadzić przez wrzeciono, zamocować w uchwycie i wysunąć na odległość potrzebną do wykonania pojedynczego detalu.
Po zakończeniu obróbki gotowy element może zostać odcięty, a materiał przesunięty do kolejnego cyklu. Rozwiązanie to jest szczególnie praktyczne przy produkcji:
- tulei i pierścieni,
- wałków i osi,
- sworzni,
- króćców,
- elementów gwintowanych,
- powtarzalnych części wykonywanych z pręta.
Zmniejsza to liczbę operacji związanych z wcześniejszym cięciem materiału na krótkie półfabrykaty i ponownym mocowaniem każdego elementu.
Przelot wrzeciona a średnica toczenia
Przelot wrzeciona i średnica toczenia opisują dwie różne cechy maszyny. Przelot wrzeciona określa średnicę materiału, który może przejść przez wrzeciono, natomiast średnica toczenia nad łożem określa wielkość detalu, który może obracać się nad prowadnicami tokarki.
Tokarka może więc oferować dużą średnicę toczenia, a jednocześnie mieć znacznie mniejszy przelot. Duży detal można wtedy zamocować w uchwycie, ale nie da się przeprowadzić przez wrzeciono pręta o podobnej średnicy.
Oba parametry należy analizować oddzielnie, szczególnie gdy zakład wykonuje zarówno duże pojedyncze części, jak i elementy seryjne z materiału prętowego.
Przelot wrzeciona a produkcja seryjna
Przy produkcji z pręta przelot wrzeciona może mieć bezpośredni wpływ na organizację pracy. Jeżeli materiał mieści się we wrzecionie, możliwe jest wykonywanie kolejnych detali z jednego długiego odcinka bez każdorazowego mocowania nowego półfabrykatu.
Znaczenie tego parametru rośnie w przypadku tokarek CNC, które mogą pracować w powtarzalnych cyklach produkcyjnych. W odpowiednio przygotowanych systemach tokarka może współpracować również z podajnikiem prętów.
Trzeba jednak sprawdzić cały tor materiału: przelot wrzeciona, uchwyt, tuleję zaciskową, prowadzenie pręta i parametry ewentualnego podajnika.
Przelot wrzeciona przy obróbce rur i tulei
Duży przelot jest przydatny również podczas pracy z rurami i tulejami. Dłuższy element można wsunąć w głąb wrzeciona, dzięki czemu jego część wystająca przed uchwyt może być krótsza.
Może to ułatwiać stabilne mocowanie podczas planowania czoła, toczenia zewnętrznego, rozwiercania, fazowania czy przygotowania gwintu.
Przy bardzo długich materiałach należy jednak zawsze zadbać o prawidłowe podparcie i zabezpieczenie części wystającej z tyłu wrzeciennika.
Czy większy przelot zawsze jest lepszy?
Większy przelot zwiększa zakres średnic materiału, z którym można pracować, ale nie powinien być jedynym kryterium wyboru. Równie ważne pozostają:
- średnica toczenia nad łożem i suportem,
- odległość między kłami,
- moc i moment obrotowy,
- zakres prędkości wrzeciona,
- masa i sztywność konstrukcji,
- rodzaj uchwytu,
- planowany charakter produkcji.
Warto natomiast pamiętać, że przelotu wrzeciona praktycznie nie da się później zwiększyć bez zmiany podstawowej konstrukcji maszyny. Rozsądny zapas tego parametru może więc zwiększyć przyszłą uniwersalność tokarki.
Na co zwrócić uwagę przed zakupem?
Przed zakupem warto określić największą średnicę prętów i rur, które są obrabiane obecnie, oraz przewidywane potrzeby na kolejne lata.
Sprawdź rzeczywisty tor materiału
Nominalny przelot wrzeciona to dopiero początek. Należy sprawdzić, czy odpowiednią średnicę przepuszcza również uchwyt, tuleja, prowadzenie oraz pozostałe elementy wyposażenia.
Uwzględnij zapas
Jeżeli zakład regularnie pracuje z materiałem bliskim maksymalnemu przelotowi wybranego modelu, rozsądne może być przejście na większą maszynę.
Nie pomijaj bezpieczeństwa długiego materiału
Pręt wystający z tylnej części wrzeciona nie może obracać się bez odpowiedniego zabezpieczenia i prowadzenia. Przy pracy seryjnej sposób podawania oraz podparcia materiału powinien być częścią całego projektu stanowiska.
Podsumowanie
Przelot wrzeciona tokarki jest jednym z kluczowych parametrów przy obróbce prętów, rur i długich półfabrykatów. Większy otwór pozwala pracować z większymi średnicami oraz może znacznie ułatwić organizację produkcji seryjnej.
Nie należy jednak analizować go w oderwaniu od pozostałych parametrów. Dopiero zestawienie przelotu, sposobu mocowania, średnicy toczenia, długości roboczej, mocy i sztywności maszyny pozwala ocenić jej rzeczywiste możliwości.
