
Jak ostrzyć elektrodę wolframową? Sprawdź, dlaczego kierunek szlifowania, geometria końcówki i odpowiedni kąt mają znaczenie w spawaniu TIG oraz kiedy warto zastosować specjalistyczną ostrzałkę.
Jak ostrzyć elektrodę wolframową?
W spawaniu TIG liczy się nie tylko jakość spawarki i prawidłowy dobór parametrów procesu. Duże znaczenie ma również stan elektrody wolframowej. Geometria jej końcówki wpływa na sposób zajarzenia i prowadzenia łuku, kontrolę jeziorka spawalniczego oraz powtarzalność wykonywanych połączeń.
Dlatego właściwe przygotowanie elektrody powinno być stałym elementem organizacji stanowiska TIG. Nie chodzi wyłącznie o to, aby końcówka była „ostra”. Ważne są kierunek szlifowania, symetria stożka, jego długość, dobrany kąt oraz czystość powierzchni. Przy regularnym spawaniu pomocne są ostrzałki do elektrod wolframowych, które ułatwiają utrzymanie powtarzalnej geometrii.
Dlaczego sposób ostrzenia elektrody ma znaczenie?
Elektroda wolframowa jest jednym z podstawowych elementów procesu TIG. To wokół jej końcówki powstaje łuk elektryczny, dlatego nawet niewielkie różnice w geometrii mogą wpływać na jego zachowanie. Nierównomiernie przygotowana końcówka może powodować odchylenie łuku, utrudniać jego stabilne prowadzenie oraz pogarszać powtarzalność pracy.
Jedną z najważniejszych zasad jest szlifowanie elektrody wzdłuż jej osi. Rysy powstające podczas obróbki powinny przebiegać w kierunku końcówki, a nie poprzecznie wokół elektrody. Szlif poprzeczny może sprzyjać mniej przewidywalnemu prowadzeniu łuku.
Istotna jest również symetria. Jeżeli stożek zostanie zeszlifowany mocniej z jednej strony, punkt emisji łuku może przesunąć się względem osi elektrody. Ma to szczególne znaczenie podczas precyzyjnego spawania cienkich elementów, wykonywania spoin o małej szerokości czy pracy przy niewielkim natężeniu prądu.
Na końcówkę elektrody należy zwrócić uwagę także po przypadkowym kontakcie z jeziorkiem spawalniczym. Zanieczyszczona lub nadtopiona część powinna zostać usunięta i przygotowana ponownie. Dalsza praca na uszkodzonej elektrodzie może powodować niestabilność procesu i przenoszenie zanieczyszczeń do spoiny.
Jak prawidłowo ostrzyć elektrodę wolframową?
Przed rozpoczęciem szlifowania warto sprawdzić, czy elektroda jest czysta i czy jej koniec nie został nadtopiony. Jeżeli uszkodzenie jest wyraźne, lepiej odciąć zabrudzony fragment niż próbować korygować bardzo nierówną powierzchnię przez długotrwałe szlifowanie.
Prawidłowe przygotowanie można wykonać według kilku podstawowych kroków:
- Sprawdź stan elektrody – usuń fragment zanieczyszczony, nadtopiony lub uszkodzony podczas wcześniejszej pracy.
- Używaj czystej tarczy – powierzchnia ścierna przeznaczona do wolframu ogranicza ryzyko przenoszenia cząstek innych metali na elektrodę.
- Prowadź elektrodę wzdłuż osi – ślady szlifowania powinny przebiegać równolegle do jej długości.
- Zachowaj symetryczny stożek – końcówka powinna być osiowa, bez jednostronnego zeszlifowania.
- Kontroluj długość stożka i kąt – geometria powinna odpowiadać przyjętej technologii spawania.
- Nie przegrzewaj elektrody – zbyt agresywne dociskanie do tarczy nie poprawia precyzji i może utrudnić kontrolę procesu.
- Po ostrzeniu sprawdź końcówkę – przed zamontowaniem elektrody warto upewnić się, że nie ma wyszczerbień, zanieczyszczeń ani asymetrii.
Przy pojedynczych pracach doświadczony operator może uzyskać poprawny rezultat na odpowiednio przygotowanym stanowisku szlifierskim. Jeżeli jednak elektrody są ostrzone codziennie lub kilka razy w ciągu zmiany, kluczowa zaczyna być powtarzalność.
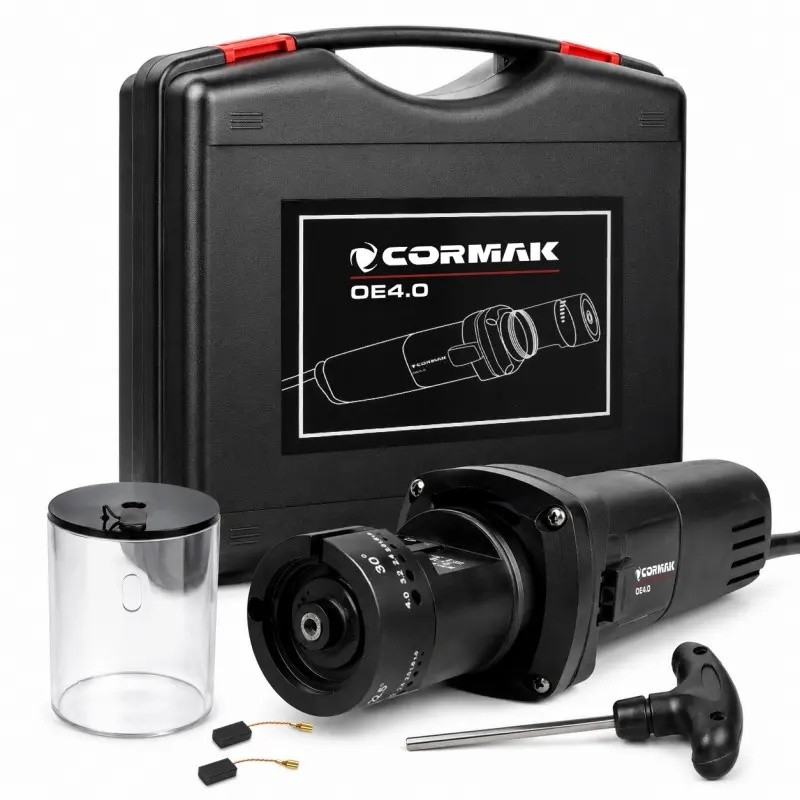
Specjalistyczne urządzenie prowadzi elektrodę w ustalonym położeniu względem tarczy. Przykładem jest ostrzałka CORMAK OE4.0, przeznaczona do elektrod TIG o średnicy 1–4 mm.
Kąt ostrzenia elektrody wolframowej – jaki wybrać?
Nie istnieje jeden kąt, który byłby optymalny dla wszystkich zastosowań TIG. Geometria końcówki powinna uwzględniać średnicę i rodzaj elektrody, prąd spawania, materiał, typ złącza oraz oczekiwany charakter łuku.
Ostrzejsza geometria jest często wykorzystywana tam, gdzie operatorowi zależy na skoncentrowanym, precyzyjnie prowadzonym łuku. Przy większych obciążeniach prądowych stosuje się geometrię dobraną tak, aby końcówka pracowała stabilnie i nie zużywała się nadmiernie. W konkretnym procesie należy kierować się parametrami technologii spawania, zaleceniami producenta elektrody oraz wymaganiami procedury spawalniczej.
Znaczenie ma nie tylko sam kąt, lecz także długość stożka. Dwa ostrza o podobnym kącie, ale bardzo różnej długości, mogą zachowywać się inaczej. Dlatego w produkcji seryjnej najlepiej ustalić jeden standard przygotowania dla konkretnego procesu i konsekwentnie go powtarzać.
Dedykowane ostrzałki ułatwiają takie podejście. Model CORMAK OE4.0 oferuje określone ustawienia kąta 15°, 18°, 22,5° i 30°, dzięki czemu operator może wracać do tej samej geometrii przy kolejnych elektrodach.
Nie należy jednak wybierać kąta wyłącznie dlatego, że znajduje się na skali urządzenia. Najpierw należy ustalić prawidłową geometrię dla procesu, a dopiero potem wykorzystać ostrzałkę do jej powtarzalnego odtwarzania.
Najczęstsze błędy podczas ostrzenia
Problemy z elektrodą bardzo często wynikają nie z jakości samego wolframu, lecz z niewłaściwego przygotowania. Jednym z podstawowych błędów jest używanie przypadkowej tarczy, na której wcześniej szlifowano stal, aluminium lub inne materiały. Może to prowadzić do przeniesienia zanieczyszczeń na powierzchnię elektrody.
Do częstych błędów należą również:
- szlifowanie poprzecznie do osi elektrody,
- wykonanie asymetrycznego stożka,
- każdorazowe ostrzenie pod innym kątem,
- nadmierne dociskanie elektrody do tarczy,
- pozostawienie zanieczyszczonego fragmentu po kontakcie z jeziorkiem,
- używanie mocno zużytej lub zabrudzonej powierzchni ściernej,
- brak kontroli końcówki po zakończeniu ostrzenia.
W produkcji seryjnej dodatkowym problemem jest brak wspólnego standardu między operatorami. Jeżeli każdy spawacz przygotowuje końcówkę „na oko” w nieco inny sposób, zmienia się jeden z elementów wpływających na zachowanie łuku. Przy powtarzalnej produkcji warto więc określić sposób ostrzenia tak samo, jak określa się pozostałe parametry stanowiska.
Należy również zadbać o czystość stanowiska oraz ograniczyć kontakt operatora z pyłem powstającym podczas szlifowania. Rodzaj używanej elektrody może wpływać na wymagania dotyczące postępowania z pyłem, dlatego należy stosować zasady BHP właściwe dla danego materiału.
Ostrzałka czy szlifierka – co sprawdzi się lepiej?
Standardowa szlifierka może być wystarczająca przy sporadycznym spawaniu, pod warunkiem zastosowania właściwej, czystej tarczy i odpowiedniej techniki. Rezultat w dużym stopniu zależy jednak od doświadczenia operatora. Trudniej również uzyskać za każdym razem identyczny kąt, długość stożka i osiowość.
Dedykowana ostrzałka do elektrod wolframowych jest szczególnie przydatna w warsztatach, w których TIG jest stosowany regularnie. Prowadzenie elektrody w urządzeniu ogranicza wpływ ręcznego ustawienia, ułatwia uzyskanie osiowego szlifu oraz przyspiesza przygotowanie kolejnych elektrod.
Ma to duże znaczenie w produkcji seryjnej. Jeżeli spawacz przygotowuje kilka lub kilkanaście elektrod dziennie, oszczędność kilkudziesięciu sekund na każdej operacji może przełożyć się na zauważalnie lepszą organizację stanowiska.
Przy wyposażaniu całej spawalni warto spojrzeć szerzej niż tylko na samo ostrzenie. W ofercie CORMAK dostępne są również maszyny i urządzenia spawalnicze oraz wyposażenie wspierające organizację stanowisk produkcyjnych i warsztatowych.
Podsumowanie
Prawidłowe ostrzenie elektrody wolframowej ma bezpośrednie znaczenie dla powtarzalności procesu TIG. Najważniejsze jest prowadzenie szlifu wzdłuż osi elektrody, zachowanie symetrycznej geometrii, stosowanie czystej powierzchni ściernej oraz konsekwentne utrzymywanie kąta właściwego dla danego procesu.
Elektrodę należy również przygotować ponownie po jej zanieczyszczeniu lub uszkodzeniu. Próba kontynuowania pracy na nadtopionej albo zabrudzonej końcówce może utrudniać stabilne prowadzenie łuku.
Przy sporadycznym spawaniu wystarczające może być dobrze przygotowane stanowisko szlifierskie. Przy regularnej produkcji dedykowana ostrzałka pomaga natomiast ograniczyć różnice między kolejnymi elektrodami, skrócić czas przygotowania i utrzymać jeden standard pracy całego stanowiska TIG.
