
Spawarka laserowa czy MIG/MAG – która technologia sprawdzi się lepiej w Twoim zakładzie? Porównujemy szybkość spawania, jakość spoin, odkształcenia, przygotowanie materiału i koszty produkcji. Sprawdź, kiedy warto zainwestować w spawanie laserowe, a kiedy tradycyjna metoda MIG/MAG pozostaje korzystniejszym wyborem.
Spawarka laserowa czy MIG/MAG – co wybrać?
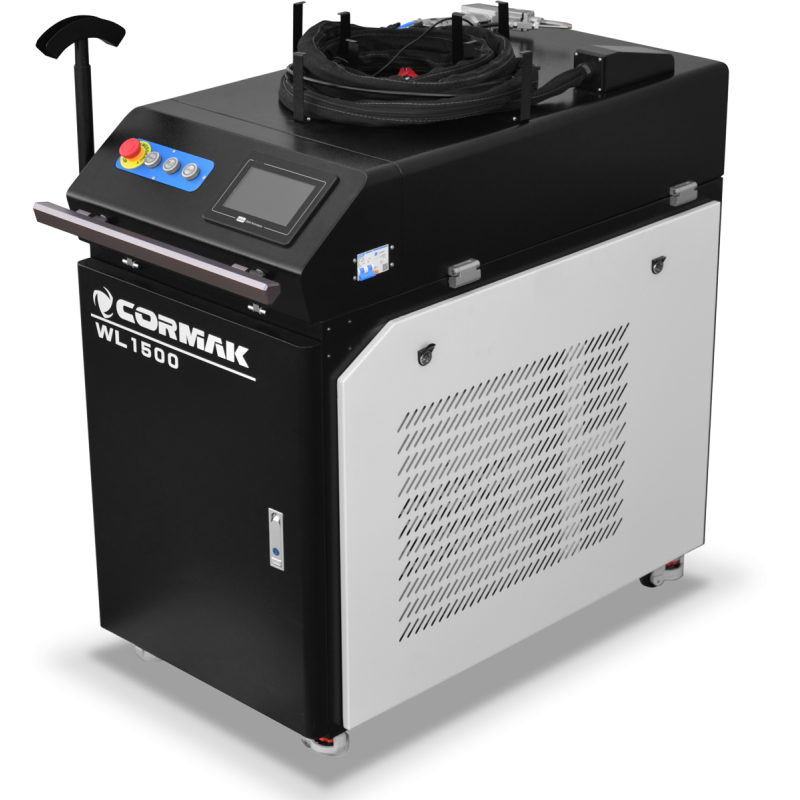
Spawanie MIG/MAG od wielu lat należy do najczęściej wykorzystywanych metod łączenia metali w warsztatach i zakładach przemysłowych. Technologia jest uniwersalna, dobrze znana operatorom i stosunkowo tolerancyjna na niedokładne spasowanie elementów. Coraz więcej firm rozważa jednak ręczne spawarki laserowe, które mogą zwiększyć prędkość pracy, zmniejszyć odkształcenia i ograniczyć konieczność obróbki gotowych spoin.
Wybór odpowiedniego urządzenia powinien uwzględniać rodzaj materiału, grubość detali, wielkość serii produkcyjnych, wymagania jakościowe oraz całkowity koszt wykonania połączenia. Warto poznać możliwości spawarek laserowych CORMAK i porównać je z charakterystyką tradycyjnych urządzeń MIG/MAG.
Jak działa metoda MIG/MAG?
Metoda MIG/MAG wykorzystuje łuk elektryczny powstający pomiędzy materiałem a automatycznie podawanym drutem elektrodowym. Topliwa elektroda dostarcza materiał spoiny, a gaz osłonowy chroni jeziorko spawalnicze przed wpływem atmosfery.
W metodzie MIG stosuje się gaz obojętny, najczęściej argon lub jego mieszaniny, co jest szczególnie przydatne podczas spawania aluminium. Metoda MAG wykorzystuje gaz aktywny albo odpowiednią mieszaninę gazów i jest powszechnie stosowana do spawania stali konstrukcyjnych.
Spawanie MIG/MAG dobrze sprawdza się przy cięższych konstrukcjach, naprawach i elementach o zmiennej geometrii. Proces wymaga jednak kontroli parametrów, kąta uchwytu i prędkości prowadzenia. Nieprawidłowe ustawienia mogą powodować odpryski, nadmierny nadlew, nierówności oraz większe odkształcenia cieplne.
Dlaczego spawarka laserowa może być wydajniejsza?
Spawarka laserowa wykorzystuje skoncentrowaną wiązkę światła o wysokiej gęstości energii. Pozwala ona szybko stopić krawędzie materiału i utworzyć wąską spoinę przy ograniczonym nagrzewaniu sąsiednich obszarów.
Mniejsza strefa wpływu ciepła pomaga ograniczyć falowanie cienkich blach, skręcanie konstrukcji i zmiany wymiarów. Jest to szczególnie ważne przy produkcji obudów, szaf, zbiorników, mebli metalowych i elementów dekoracyjnych.
W odpowiednio przygotowanym procesie laser umożliwia często szybsze prowadzenie spoiny niż MIG/MAG. Korzyść jest szczególnie widoczna przy powtarzalnej produkcji, gdy skrócenie czasu każdego połączenia przekłada się na większą liczbę gotowych detali podczas zmiany. Rzeczywista wydajność zależy jednak od grubości materiału, geometrii złącza i parametrów urządzenia.
Spawarka laserowa a MIG/MAG – tabela porównawcza
| Kryterium | Spawarka laserowa | MIG/MAG |
|---|---|---|
| Prędkość spawania | Potencjalnie wyższa przy dobrze przygotowanych złączach | Uniwersalna, zależna od parametrów i liczby przejść |
| Strefa wpływu ciepła | Zazwyczaj węższa | Zazwyczaj szersza |
| Wygląd spoiny | Wąska, równa, często z małym nadlewem | Zwykle szersza, możliwe odpryski |
| Tolerancja szczelin | Wymaga dokładniejszego spasowania | Lepiej toleruje większe odstępy |
| Obróbka wykończeniowa | Często ograniczona | Częściej wymagane czyszczenie i szlifowanie |
| Inwestycja początkowa | Zazwyczaj wyższa | Zazwyczaj niższa |
| Typowe zastosowania | Produkcja seryjna, cienkie blachy, detale widoczne | Konstrukcje, naprawy, montaż i zmienne zlecenia |
Porównanie przedstawia typowe cechy technologii. Ostateczne rezultaty zależą od konkretnej maszyny, materiału, przygotowania złącza i umiejętności operatora.
Jakość spoiny i dalsza obróbka
Jedną z istotnych zalet spawania laserowego jest możliwość uzyskania estetycznej, wąskiej i równomiernej spoiny. Prawidłowo dobrane parametry ograniczają odpryski, nadmierny nadlew oraz konieczność intensywnego szlifowania.
Przy MIG/MAG po zakończeniu pracy częściej zachodzi potrzeba usunięcia odprysków, wyrównania powierzchni i przygotowania jej do lakierowania. To dodatkowy czas, zużycie materiałów ściernych i koszt robocizny.
W produkcji balustrad, mebli metalowych, zbiorników, obudów oraz elementów ze stali nierdzewnej ograniczenie operacji wykończeniowych może znacząco poprawić ekonomikę procesu. Należy jednak pamiętać, że estetyczna spoina nie jest automatycznie gwarancją odpowiedniego przetopu i wytrzymałości. Złącza wymagające określonych parametrów jakościowych należy kontrolować zgodnie z dokumentacją techniczną.
Przygotowanie elementów do spawania
Spawanie laserowe wymaga czystych, równych i dokładnie spasowanych krawędzi. Przed rozpoczęciem pracy należy usunąć olej, farbę, wilgoć, rdzę, zgorzelinę oraz inne zanieczyszczenia. Szczególnie istotne jest stabilne unieruchomienie detali.
W określonych zastosowaniach podajnik drutu pozwala dostarczyć materiał dodatkowy i skompensować niewielkie szczeliny. Nie zastępuje jednak prawidłowego przygotowania połączenia. Przy elementach wymagających obracania i dokładnego ustawienia pomocne mogą być pozycjonery spawalnicze CORMAK.
MIG/MAG lepiej radzi sobie z mniej dokładnym spasowaniem i większymi odstępami między częściami, chociaż również wymaga odpowiedniego oczyszczenia materiału. Dzięki temu metoda pozostaje praktyczna przy naprawach, pracach terenowych i montażu konstrukcji.
Materiały i grubości spawanych elementów
Obie technologie można wykorzystywać do łączenia stali konstrukcyjnej, stali nierdzewnej i aluminium, pod warunkiem odpowiedniego doboru urządzenia, gazu osłonowego oraz parametrów technologicznych.
Laser jest szczególnie interesujący przy cienkich i średnich blachach, gdzie ograniczenie dopływu ciepła ma duże znaczenie dla zachowania geometrii detalu. Przy aluminium konieczne jest uwzględnienie wysokiej przewodności cieplnej, właściwości powierzchni i ryzyka odbicia promieniowania.
W przypadku grubych elementów konstrukcyjnych, dużych szczelin oraz złączy wymagających wielościegowego wypełnienia MIG/MAG bywa bardziej elastyczny. Maksymalnej grubości spawania laserowego nie należy określać wyłącznie na podstawie mocy źródła – znaczenie mają również rodzaj materiału, geometria i wymagany przetop.
Koszty spawania i opłacalność inwestycji
Zakup spawarki laserowej oznacza zazwyczaj większy wydatek początkowy niż zakup klasycznej spawarki MIG/MAG. Przy porównaniu kosztów warto jednak uwzględnić cały proces, a nie wyłącznie cenę urządzenia i czas pracy głowicy.
Do kalkulacji należy włączyć zużycie energii, drutu i gazów, przygotowanie elementów, szlifowanie, poprawki, serwis, szkolenia oraz wymagane zabezpieczenia stanowiska. Jeżeli laser pozwala skrócić kilka etapów produkcji, jego wyższy koszt zakupu może zostać zrekompensowany niższym kosztem jednostkowym gotowego detalu.
Najlepszym sposobem oceny opłacalności jest wykonanie prób technologicznych na rzeczywistych częściach i zmierzenie pełnego czasu produkcji wraz z kontrolą jakości.
Bezpieczeństwo pracy
Ręczne spawarki laserowe dużej mocy są zwykle urządzeniami laserowymi klasy 4. Bezpośrednia oraz odbita wiązka mogą powodować poważne uszkodzenia oczu i skóry, dlatego samo założenie okularów ochronnych nie wystarcza do zapewnienia bezpieczeństwa.
Stanowisko wymaga oceny ryzyka, odpowiednich osłon lub wydzielonej strefy kontrolowanej, zabezpieczeń dostępu, środków ochrony dobranych do długości fali lasera i przeszkolenia personelu. Niezbędne są również odpowiednia wentylacja i odciąg dymów spawalniczych oraz ochrona przeciwpożarowa.
MIG/MAG także wiąże się z zagrożeniami wynikającymi z promieniowania łuku, odprysków, gorących elementów, dymów i energii elektrycznej. W obu przypadkach organizacja bezpiecznego stanowiska jest integralną częścią inwestycji.
Kiedy wybrać spawarkę laserową?
Technologia laserowa będzie szczególnie korzystna dla przedsiębiorstw, które:
- wykonują regularne i powtarzalne serie produkcyjne,
- pracują przede wszystkim z cienkimi i średnimi blachami,
- spawają stal konstrukcyjną, nierdzewną lub aluminium,
- chcą ograniczyć odkształcenia cieplne,
- ponoszą wysokie koszty szlifowania i poprawek,
- potrzebują zwiększyć przepustowość stanowiska,
- wymagają estetycznych spoin na widocznych elementach.
Przy powtarzalnych detalach i dobrze przygotowanym procesie ręczna spawarka laserowa może poprawić wydajność i stabilność produkcji. Warto wcześniej przeprowadzić próby na reprezentatywnych materiałach.
Kiedy MIG/MAG będzie lepszym wyborem?
MIG/MAG pozostaje dobrym rozwiązaniem w warsztatach wykonujących różnorodne zlecenia, naprawy, prace montażowe oraz cięższe konstrukcje stalowe. Technologia sprawdza się także wtedy, gdy elementy mają zmienną geometrię lub nie zawsze można zapewnić dokładne spasowanie krawędzi.
Niższy koszt początkowy oraz szeroka dostępność materiałów eksploatacyjnych mogą mieć decydujące znaczenie dla niewielkich firm. Przy produkcji jednostkowej tradycyjna spawarka MIG/MAG może być bardziej ekonomiczna, nawet jeśli samo wykonanie spoiny trwa dłużej.
Podsumowanie
Nie istnieje jedna metoda spawania najlepsza do wszystkich zastosowań. MIG/MAG oferuje uniwersalność, elastyczność i większą tolerancję na niedokładne przygotowanie połączeń. Spawanie laserowe może natomiast zapewnić wyższą prędkość, mniejsze odkształcenia i ograniczenie operacji wykończeniowych.
Dla zakładów realizujących powtarzalne serie warto rozważyć inwestycję w odpowiednio dobraną spawarkę laserową. Przykładem urządzenia przeznaczonego do zastosowań przemysłowych jest spawarka laserowa CORMAK WL3000 3w1. Przed zakupem należy porównać wymagania produkcyjne, możliwości urządzenia, koszty wyposażenia stanowiska oraz wyniki prób spawania.
