
Sprężynowanie blachy to naturalne zjawisko występujące po zwolnieniu nacisku stempla. Materiał częściowo wraca do pierwotnego kształtu, dlatego rzeczywisty kąt gotowego detalu może różnić się od kąta ustawionego na maszynie. Przykładowo element gięty do 88° może po wyjęciu z narzędzia otworzyć się do wymaganych 90°.
Sprężynowanie blachy to naturalne zjawisko występujące po zwolnieniu nacisku stempla. Materiał częściowo wraca do pierwotnego kształtu, dlatego rzeczywisty kąt gotowego detalu może różnić się od kąta ustawionego na maszynie. Przykładowo element gięty do 88° może po wyjęciu z narzędzia otworzyć się do wymaganych 90°.
W pojedynczej realizacji niewielka odchyłka często nie stanowi problemu. Przy produkcji seryjnej wpływa jednak na montaż, szczelność połączeń, geometrię obudów i wygląd gotowego wyrobu. Nieprawidłowy kąt może utrudnić skręcanie elementów, osadzenie okuć albo spasowanie części po kolejnych operacjach technologicznych.
Sprężynowania nie da się całkowicie wyeliminować, ale można ograniczyć jego wpływ na wynik gięcia. Kluczowe są: rodzaj materiału, jego grubość, promień gięcia, dobór narzędzi, metoda pracy oraz prawidłowe ustawienia prasy krawędziowej CNC.
Czym jest sprężynowanie blachy?
Podczas gięcia zewnętrzna warstwa blachy zostaje rozciągnięta, a wewnętrzna ściśnięta. Po zwolnieniu nacisku część naprężeń sprężystych ustępuje. Materiał dąży wtedy do częściowego powrotu do pierwotnego kształtu, co powoduje zmianę kąta.
W praktyce oznacza to, że detal często trzeba zagiąć nieco mocniej, niż wynika z wymiaru końcowego. Taką korektę nazywa się nadgięciem. Jej wartość nie jest stała, ponieważ zależy od materiału, grubości, szerokości rowka V, promienia stempla oraz sposobu prowadzenia procesu.
Ta sama prasa krawędziowa, ten sam stempel i ta sama matryca mogą dać inny wynik dla stali czarnej, stali nierdzewnej oraz aluminium. Dlatego przy dokładnych detalach nie należy opierać się wyłącznie na ustawieniach domyślnych. Konieczna jest próba technologiczna na rzeczywistej partii materiału.
Materiał i jego właściwości
Rodzaj materiału jest jednym z najważniejszych czynników wpływających na sprężynowanie blachy. Standardowa stal konstrukcyjna zwykle reaguje przewidywalnie i pozwala łatwo uzyskać powtarzalny kąt. Stal nierdzewna ma większą sprężystość, dlatego przy tej samej grubości często wymaga większego nadgięcia.
Aluminium również może wyraźnie sprężynować, szczególnie w twardszych stopach. Jednocześnie jest bardziej podatne na uszkodzenia powierzchni. Ograniczanie sprężynowania przez zbyt agresywne zmniejszanie promienia może prowadzić do pęknięć, rys lub odkształceń powierzchni.
Znaczenie ma również granica plastyczności materiału. Im wyższa wytrzymałość blachy, tym większa część energii może zostać odzyskana po odciążeniu. Blachy wysokowytrzymałe, stal nierdzewna i niektóre stopy aluminium wymagają więc większej kontroli procesu niż zwykła stal czarna.
Grubość blachy i rzeczywiste wymiary materiału
Grubość blachy wpływa na promień wewnętrzny, wymagany nacisk oraz końcowy kąt po odprężeniu. W produkcji seryjnej trzeba pamiętać, że nominalna grubość materiału nie zawsze oznacza identyczną wartość rzeczywistą. Blacha opisana jako 2 mm może mieć niewielką odchyłkę, która zmieni zachowanie podczas gięcia.
Jeżeli kolejna partia materiału pochodzi od innego dostawcy lub ma inne właściwości, wcześniej zapisane korekty mogą wymagać sprawdzenia. Właśnie dlatego kontrola pierwszego detalu po zmianie partii blachy jest bardzo ważna. Pozwala szybko skorygować ustawienia, zanim powstanie większa liczba niezgodnych elementów.
Kierunek walcowania i przygotowanie detalu
Na wynik gięcia może wpływać kierunek walcowania blachy. Materiał ma inną strukturę wzdłuż i w poprzek kierunku walcowania. Przy wymagających detalach warto utrzymywać stałe ułożenie arkusza, aby kolejne elementy były gięte w porównywalnych warunkach.
Gięcie raz wzdłuż, a raz w poprzek kierunku walcowania może dawać niewielkie różnice kąta, nawet przy tych samych ustawieniach prasy. W produkcji seryjnej pomaga jednoznaczne oznaczanie kierunku materiału oraz stosowanie stałej procedury przygotowania detalu.
Przed gięciem należy usunąć z powierzchni grube zanieczyszczenia, odpryski i nierówności po cięciu. Krawędź przygotowana po niewłaściwym rozkroju może nie układać się prawidłowo na matrycy, co zwiększa zmienność procesu.
Promień gięcia i dobór matrycy
Promień gięcia ma bezpośredni wpływ na sprężynowanie. Przy większym promieniu materiał jest odkształcany łagodniej, dlatego łatwiej wraca do pierwotnego kształtu. Mniejszy promień zwykle ogranicza sprężynowanie, ale wymaga większej siły i może zwiększać ryzyko pęknięcia na zewnętrznej stronie gięcia.
Promień stempla powinien być dopasowany do rodzaju blachy, jej grubości i wymagań gotowego detalu. Zbyt mały promień może uszkodzić materiał, natomiast zbyt duży może zwiększyć odchyłkę kąta po odprężeniu.
Znaczenie ma również szerokość rowka V w matrycy. Szersze otwarcie matrycy zwiększa zwykle promień gięcia i może powodować większe sprężynowanie. Węższa matryca pozwala mocniej odkształcić materiał, ale zwiększa wymagany nacisk. Zbyt mały rowek V może przeciążać maszynę, narzędzia i obrabiany detal.
Dobór narzędzi powinien wynikać z tabeli narzędziowej producenta, danych materiałowych oraz prób na rzeczywistych elementach. Szczególnie przy długich detalach właściwy zestaw stempel–matryca pomaga utrzymać kąt na całej długości gięcia.
Nadgięcie jako podstawowa korekta kąta
Najczęściej stosowanym sposobem kompensacji sprężynowania jest nadgięcie. Jeżeli detal końcowy ma mieć 90°, operator ustawia mniejszy kąt, na przykład 87° lub 88°. Po zwolnieniu nacisku materiał częściowo się otwiera i osiąga wartość zbliżoną do wymaganej.
Dokładna wartość nadgięcia powinna wynikać z prób technologicznych. Nie warto zakładać jednej korekty dla wszystkich materiałów. Stal nierdzewna, aluminium i blachy wysokowytrzymałe mogą wymagać innych ustawień niż stal konstrukcyjna o tej samej grubości.
Prasa krawędziowa CNC ułatwia pracę, ponieważ pozwala zapisać sprawdzone korekty w programie. Dzięki temu kolejne serie można wykonywać szybciej i z większą powtarzalnością.
Metoda gięcia a sprężynowanie
W gięciu w powietrzu blacha styka się głównie z krawędziami matrycy i końcówką stempla. Jest to metoda szybka, elastyczna i często stosowana w produkcji. Pozwala wykonywać różne kąty tym samym zestawem narzędzi, ale jest bardziej podatna na różnice wynikające z właściwości materiału.
Gięcie do dna zapewnia większą kontrolę, ponieważ materiał jest mocniej dociskany do kształtu matrycy. Może ograniczyć sprężynowanie w porównaniu z gięciem w powietrzu, ale wymaga dokładniej dopasowanego oprzyrządowania.
Najmniejsze sprężynowanie daje wyciskanie, nazywane także coiningiem. W tej metodzie materiał jest silnie odkształcany w strefie gięcia. Wymaga to jednak znacznie większego nacisku, dlatego nie zawsze jest uzasadnione ekonomicznie i technologicznie.
Ustawienia prasy krawędziowej CNC
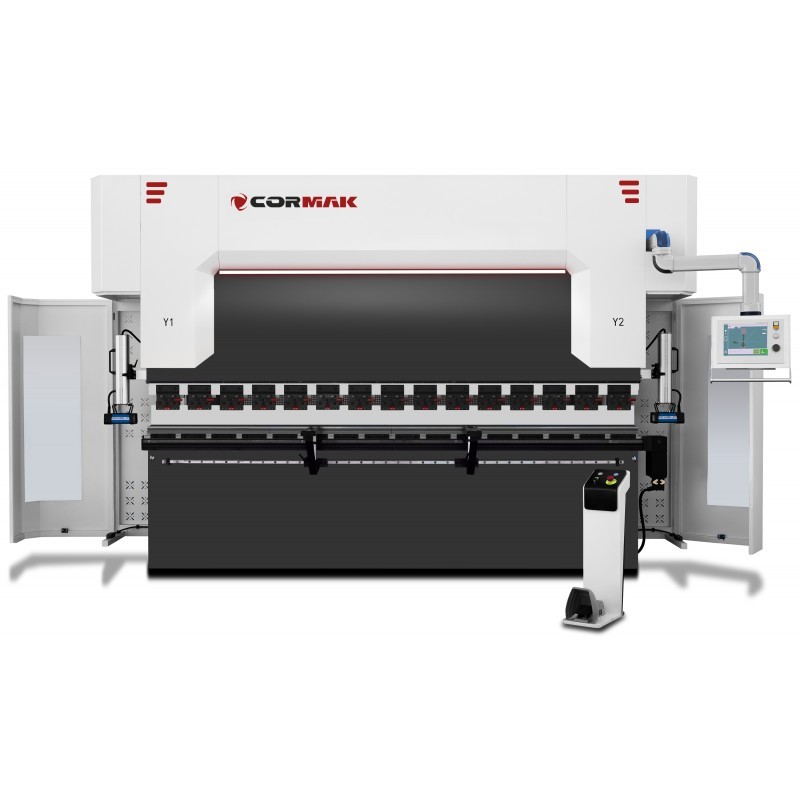
Nowoczesna prasa krawędziowa CNC umożliwia zapisywanie programów dla konkretnych materiałów i detali. Operator może ustawić korektę kąta, pozycję zderzaków, głębokość zejścia stempla oraz parametry kompensacji. Ułatwia to odtwarzanie sprawdzonych ustawień przy kolejnych partiach.
Nawet dobrze przygotowany program nie zastępuje kontroli pierwszego detalu. Po pierwszym gięciu należy zmierzyć kąt, porównać go z wymaganiem i w razie potrzeby wprowadzić korektę. W produkcji seryjnej warto kontrolować próbki także w trakcie pracy, zwłaszcza po zmianie partii materiału lub narzędzi.
Przy długich elementach duże znaczenie ma kompensacja ugięcia belki. Bez niej detal może mieć inny kąt na końcach, a inny w środku. System kompensacji mechanicznej lub CNC pomaga równomiernie rozłożyć nacisk na całej długości gięcia.
Stan narzędzi i przygotowanie stanowiska
Stempel i matryca muszą być czyste, nieuszkodzone i prawidłowo ustawione. Wióry, zabrudzenia, ślady po poprzedniej obróbce albo uszkodzenia powierzchni roboczych mogą wpływać na wynik gięcia. W przypadku precyzyjnych detali nawet drobna nierówność może zmienić końcowy kąt.
Należy także sprawdzić, czy blacha została prawidłowo oparta o zderzaki. Nieprawidłowe bazowanie powoduje przesunięcie linii gięcia. Może to prowadzić do błędów montażowych nawet wtedy, gdy sam kąt jest poprawny.
Regularna kontrola narzędzi, czystość stołu roboczego i powtarzalne ustawianie detalu pomagają ograniczyć zmienność procesu. Przy produkcji seryjnej warto traktować te czynności jako stały element technologii, a nie dodatkową kontrolę wykonywaną dopiero po pojawieniu się problemu.
Jak ograniczyć sprężynowanie w praktyce?
Najlepsze rezultaty daje połączenie kilku działań. Należy dobrać promień gięcia i szerokość matrycy do rodzaju blachy, wykonać próbne gięcie na rzeczywistym materiale oraz zapisać sprawdzoną korektę w programie prasy.
- dobierz narzędzia do grubości i gatunku blachy,
- kontroluj rzeczywistą grubość materiału,
- uwzględnij kierunek walcowania,
- wykonaj próbne gięcie i zmierz pierwszy detal,
- zastosuj odpowiednie nadgięcie,
- przy długich detalach korzystaj z kompensacji ugięcia,
- regularnie sprawdzaj stan stempla, matrycy i zderzaków.
W przypadku trudnych materiałów warto testować różne metody gięcia i oceniać, która zapewnia najmniejsze odchylenie przy zachowaniu bezpieczeństwa detalu oraz narzędzi.
Podsumowanie
Sprężynowanie blachy jest naturalnym efektem procesu gięcia. Jego skala zależy od właściwości materiału, grubości, promienia gięcia, szerokości matrycy, metody pracy i ustawień maszyny. Nie można go całkowicie wyeliminować, ale można skutecznie skompensować jego wpływ.
Najważniejsze są próby technologiczne, właściwy dobór narzędzi i kontrola pierwszego detalu. Dobrze ustawiona prasa krawędziowa CNC, sprawdzone narzędzia oraz zapisane korekty pomagają utrzymać powtarzalność, ograniczyć odpady i przyspieszyć produkcję elementów giętych.
