
Ploter CNC do drewna wymaga stabilnego mocowania materiału, aby zapewnić dokładne i powtarzalne frezowanie. Sprawdź, czym różni się stół próżniowy od zacisków mechanicznych, które rozwiązanie wybrać do płyt MDF, sklejki i drewna litego oraz jak ograniczyć przesuwanie detali, błędy wymiarowe i czas przezbrojenia.
Ploter CNC do drewna umożliwia precyzyjne frezowanie płyt meblowych, frontów, drzwi, elementów dekoracyjnych i komponentów z drewna litego. Jednak sama moc wrzeciona, powierzchnia robocza i odpowiednio przygotowany program nie gwarantują powtarzalnych rezultatów. Bardzo ważne jest stabilne zamocowanie obrabianego materiału.
Podczas frezowania niewłaściwie przytrzymana płyta może przesunąć się, unieść albo zacząć drgać. Prowadzi to do błędów wymiarowych, uszkodzenia narzędzia, a nawet kolizji. Wybierając frezarkę CNC do drewna CORMAK, warto więc porównać dwa podstawowe rozwiązania: mocowanie próżniowe oraz mechaniczne zaciski.
Dlaczego mocowanie materiału jest tak ważne?
Podczas obróbki frez wywiera na materiał siły skrawania, a ruchy osi maszyny mogą powodować dodatkowe drgania. Jeśli detal nie jest stabilnie zamocowany, może zmienić położenie, ugiąć się lub zostać podniesiony. Skutkiem bywają nierówne krawędzie, otwory poza wymiarem, złamane narzędzia i uszkodzenia obrabianej części.
Sposób mocowania wpływa także na wydajność całego procesu. Liczy się nie tylko czas pracy wrzeciona, ale również ustawianie materiału, kontrola położenia i przezbrajanie stanowiska. Przy wielu podobnych płytach szybkie mocowanie może znacznie usprawnić produkcję. W przypadku nietypowych detali ważniejsza bywa natomiast pewność przytrzymania oraz możliwość indywidualnego ustawienia zacisków.
Jak działa stół próżniowy?
Stół próżniowy wykorzystuje różnicę ciśnień do dociskania płyty do powierzchni roboczej. Pompa odprowadza powietrze spod materiału, a ciśnienie atmosferyczne przytrzymuje go na stole. W zależności od konstrukcji system może mieć niezależne strefy ssące, rowki rozprowadzające podciśnienie oraz podkład z płyty MDF.
Strefy próżniowe pozwalają aktywować obszar znajdujący się pod obrabianą płytą i ograniczać straty powietrza przez nieużywaną powierzchnię. Podkład MDF chroni właściwy blat i umożliwia rozprowadzenie podciśnienia. Należy go okresowo planować i kontrolować jego przepuszczalność, szczelność oraz stopień zużycia.
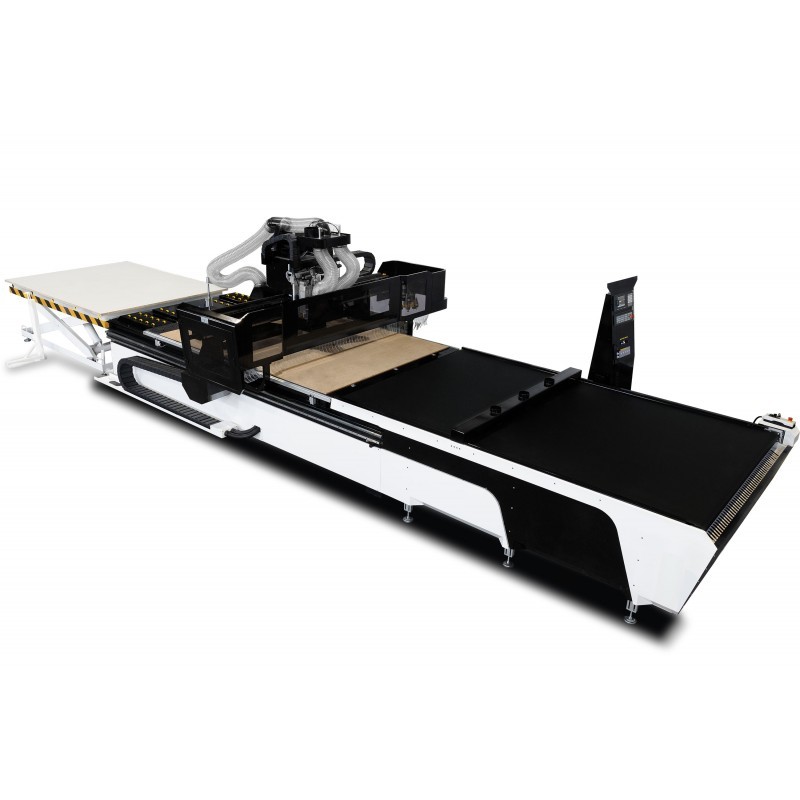
Takie rozwiązanie sprawdza się szczególnie przy MDF, HDF, sklejce, płytach wiórowych oraz laminowanych. Wykorzystuje się je do wykonywania otworów, gniazd pod okucia, rowków i rozkroju płyt. Przykładem wyposażenia jest CORMAK C1325 PREMIUM ze stołem hybrydowym i czterema sekcjami podciśnieniowymi.
Najważniejsze zalety mocowania próżniowego
Największą zaletą próżni jest szybkie przygotowanie kolejnej płyty. Operator układa materiał, ustawia go względem punktów bazowych, uruchamia właściwe strefy i sprawdza siłę przytrzymania. Nie musi za każdym razem rozmieszczać wielu zacisków. Pozwala to ograniczać przestoje i lepiej wykorzystać czas pracy plotera.
Brak docisków wystających ponad obrabianą powierzchnię ułatwia prowadzenie frezu. Jest to szczególnie korzystne w nestingu, czyli wycinaniu wielu elementów meblowych z jednego arkusza. Programista może rozplanować formatki, ograniczając straty materiału i konieczność omijania elementów mocujących.
Równomierny docisk dużej powierzchni sprzyja powtarzalności przy wykonywaniu boków szaf, półek, frontów i innych części meblowych. Trzeba jednak pamiętać, że rzeczywista siła trzymania zależy od różnicy ciśnień, efektywnej powierzchni uszczelnienia, przepuszczalności materiału i sił skrawania.
Ograniczenia stołu próżniowego
Mocowanie próżniowe działa najlepiej na stosunkowo płaskich materiałach o dużej powierzchni styku. Wygięte deski, porowate płyty, nierówne powierzchnie i małe elementy mogą powodować nieszczelności lub oferować zbyt małą siłę przytrzymania. Znaczenie ma stan pompy, filtrów, uszczelek i podkładu MDF.
Szczególnej uwagi wymagają niewielkie formatki wycinane na wylot. W miarę rozdzielania płyty maleje efektywna powierzchnia mocowania poszczególnych części, a przez otwarte nacięcia może uciekać powietrze. Detal może przesunąć się pod wpływem frezu. Pomagają mostki technologiczne, pozostawienie cienkiej warstwy materiału lub właściwa kolejność wycinania.
Nie każda pompa zapewni odpowiednie parametry dla każdej płyty. Należy porównać jej wydajność przepływową i uzyskiwane podciśnienie z wielkością stołu oraz stratami powietrza. W ofercie znajduje się między innymi pompa próżniowa BECKER VTLF 2.250, przeznaczona do systemów mocowania na obrabiarkach CNC. Dobór pompy powinien wynikać z parametrów konkretnego stanowiska.
Na czym polega mocowanie mechaniczne?
Mocowanie mechaniczne wykorzystuje zaciski, dociski, śruby, ograniczniki, uchwyty i inne elementy fizycznie przytrzymujące detal. Obrabiany materiał jest bazowany i dociskany do stołu. Taki sposób nie wymaga szczelności spodniej powierzchni ani pompy próżniowej, ale siły zaciskania muszą być dopasowane do materiału i sposobu obróbki.
Zaciski są szczególnie użyteczne podczas frezowania drewna litego, grubych desek, belek, stopni schodowych, drzwi oraz elementów o nieregularnej geometrii. Pomagają przytrzymać materiał, którego nie da się skutecznie zamocować podciśnieniem. Zbyt silny albo niewłaściwie rozmieszczony docisk może jednak odkształcić detal lub pozostawić ślady.
Mocowanie mechaniczne dobrze sprawdza się również w prototypowaniu i krótkich seriach. Operator może dostosować liczbę i położenie zacisków do konkretnego zadania, uwzględniając trasę narzędzia, dostęp do obrabianych powierzchni i wymagane punkty bazowe.
Zalety i ograniczenia zacisków
Prawidłowo dobrane mocowanie mechaniczne pozwala stabilnie utrzymywać detale ciężkie, grube, wysokie lub o niewielkiej powierzchni styku ze stołem. Nie zależy od przepuszczalności materiału. Umożliwia także tworzenie indywidualnych przyrządów dla powtarzających się elementów z drewna litego.
Wadą jest dłuższe przygotowanie. Każdy zacisk trzeba ustawić i sprawdzić, a jego położenie uwzględnić w programie obróbczym. Kolizja narzędzia lub uchwytu wrzeciona z mocowaniem może uszkodzić frez, detal lub maszynę. Należy więc przewidzieć bezpieczne przejazdy i wysokości odjazdu.
Zaciski mogą zasłaniać fragment powierzchni, przez co niektóre operacje wymagają zmiany położenia elementu lub obróbki w dwóch etapach. Przy codziennym rozkroju pełnych arkuszy taki sposób bywa mniej wydajny, ale pozostaje praktycznym uzupełnieniem systemu próżniowego.
Próżnia czy zaciski do produkcji mebli?
Stół próżniowy najczęściej będzie korzystniejszy przy seryjnej produkcji mebli z płyt MDF, HDF, laminatów i sklejki. Pozwala szybko wymieniać arkusze, realizować nesting i obrabiać wiele formatek bez każdorazowego rozmieszczania docisków. Sprawdza się przy korpusach, frontach, półkach i elementach zabudowy.
Zaciski mechaniczne warto wybrać do drewna litego, grubych elementów, nietypowych kształtów i produkcji jednostkowej. Są również pomocne, gdy spód detalu jest nierówny albo powierzchnia kontaktu ze stołem jest zbyt mała dla skutecznego mocowania próżniowego.
W wielu warsztatach najlepszym rozwiązaniem jest stół hybrydowy, który pozwala korzystać z obu metod. Przykładowo CORMAK C2040 IND ze stołem hybrydowym łączy strefy podciśnieniowe ze stołem teowym do mocowania ręcznego. Dzięki temu można dostosować sposób przytrzymywania materiału do rzeczywistego zlecenia.
Koszty, serwis i organizacja pracy
Koszt stanowiska próżniowego obejmuje pompę, pobór energii, filtry, uszczelki, podkłady MDF i ich okresową wymianę. Należy również uwzględnić przeglądy oraz utrzymywanie szczelności instalacji. Wysoka wydajność systemu jest szczególnie istotna przy regularnym rozkroju pełnych płyt.
W przypadku zacisków koszt samego osprzętu bywa niższy, lecz większy udział w pracy może mieć czas operatora. Częste przezbrojenia, kontrola pozycji docisków oraz ewentualna konieczność dzielenia obróbki na kilka etapów wpływają na koszt pojedynczego elementu.
Przed zakupem warto przeprowadzić test z typową płytą i najtrudniejszym detalem. Sprawdź czas mocowania, skuteczność przytrzymania przy przewidywanych parametrach frezowania, jakość krawędzi i bezpieczeństwo ruchu narzędzia. Porównaj całkowity czas cyklu, a nie wyłącznie czas samego skrawania.
Podsumowanie
Ploter CNC do drewna powinien być wyposażony w mocowanie odpowiadające najczęściej obrabianym materiałom. Stół próżniowy zapewnia szybkie przezbrojenie i wygodny dostęp do powierzchni płyt, natomiast zaciski mechaniczne sprawdzają się przy drewnie litym, nieregularnych detalach i mniejszych seriach.
O wyborze decydują powierzchnia styku, szczelność materiału, siły skrawania, liczba detali i czas przygotowania. W zakładach realizujących zarówno nesting płyt, jak i obróbkę nietypowych elementów dobrym rozwiązaniem może być połączenie próżni oraz zacisków w jednym stanowisku.
