
Wybór między wycinarką laserową a przecinarką plazmową zależy od rodzaju metalu, grubości blachy, wymaganych tolerancji i kosztów dalszej obróbki. Sprawdź, kiedy laser fiber zapewnia większą precyzję i lepszą krawędź, a kiedy plazma CNC okazuje się bardziej ekonomicznym rozwiązaniem do produkcji.
Wybór między wycinarką laserową a przecinarką plazmową zależy od materiału, grubości blachy, wymaganych tolerancji i zakresu obróbki po cięciu. Obie technologie służą do rozdzielania stali, aluminium i stali nierdzewnej, lecz różnią się dokładnością, jakością krawędzi, kosztami i możliwościami produkcyjnymi.
Laser fiber wyróżnia się wąską szczeliną cięcia i precyzją, zwłaszcza przy cienkich i średnich arkuszach. Plazma CNC często jest ekonomiczna przy grubszych blachach i elementach konstrukcyjnych o mniej rygorystycznych tolerancjach. Przegląd obu rozwiązań przedstawia oferta technologii laserowych i plazmowych CORMAK.
Laser i plazma – podstawowe różnice
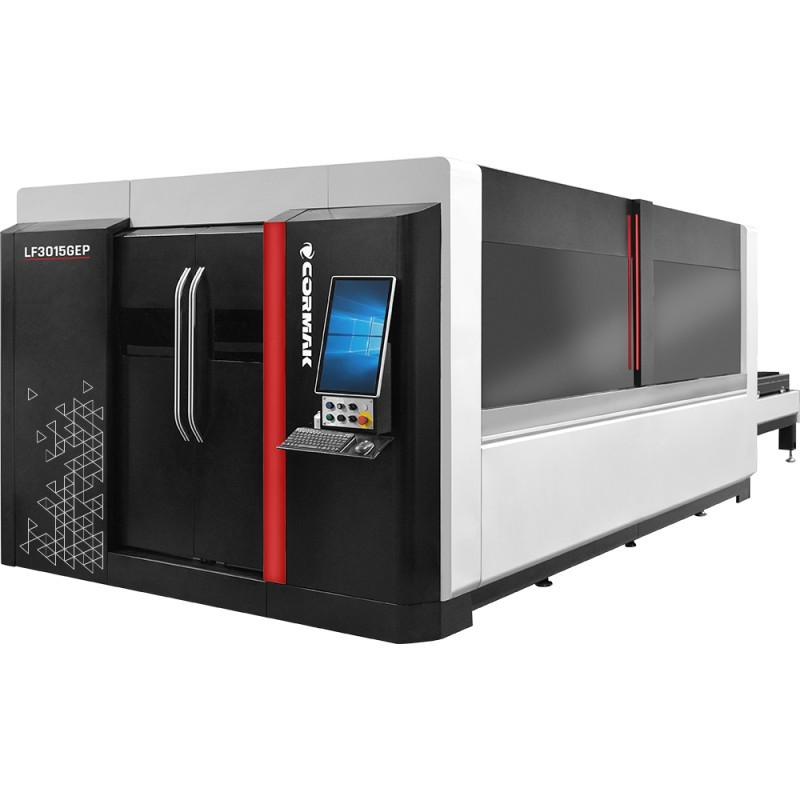
Wycinarka laserowa wykorzystuje skoncentrowaną wiązkę światła do miejscowego topienia materiału, który usuwa gaz procesowy. Odpowiednio dobrane parametry umożliwiają uzyskanie wąskiej szczeliny, powtarzalnego konturu i często niewielkiej ilości obróbki wykańczającej. Warto porównać wycinarki laserowe fiber CORMAK.
Przecinarka plazmowa wykorzystuje łuk elektryczny i strumień zjonizowanego gazu, który topi metal i usuwa go ze szczeliny cięcia. Działa na metalach przewodzących prąd, m.in. stali konstrukcyjnej, nierdzewnej i aluminium. Jest przydatna przy wielu pracach konstrukcyjnych oraz grubych elementach.
W uproszczeniu laser wybiera się przy wysokich wymaganiach wymiarowych i estetycznych, a plazmę przy bardziej tolerancyjnych detalach i korzystnym budżecie inwestycyjnym. Ostateczna ocena musi obejmować konkretny model, moc, materiał i wymaganą jakość.
Kryterium 1: materiał
Stal czarna
Stal konstrukcyjną można ciąć laserem i plazmą. Laser jest korzystny przy małych otworach, złożonych konturach, ciasnych tolerancjach i detalach gotowych do dalszego montażu. Plazma sprawdza się przy ramach, wspornikach, płytach montażowych i konstrukcjach, dla których niewielka dodatkowa obróbka krawędzi jest akceptowalna.
Stal nierdzewna
Przy nierdzewce laser fiber, zwłaszcza z odpowiednim gazem procesowym, może zapewnić estetyczną krawędź i ograniczyć szlifowanie. To zaleta przy obudowach, panelach, balustradach i częściach maszyn. Plazma również tnie stal nierdzewną, lecz przy wymagającej estetyce krawędź może wymagać oczyszczenia.
Aluminium
Aluminium można rozdzielać obiema metodami. Laser fiber dobrze nadaje się do precyzyjnych detali z cieńszych i średnich blach, choć parametry zależą od stopu i powierzchni. Plazma jest alternatywą dla grubszych części konstrukcyjnych, kiedy priorytetem pozostaje szybkie cięcie i akceptowalny koszt jednostkowy.
Kryterium 2: grubość blachy
Przy cienkich blachach laser zwykle zapewnia lepszą precyzję, wąską szczelinę oraz możliwość wykonywania niewielkich otworów i skomplikowanych konturów. Odpowiednio wycięte elementy mogą szybciej przechodzić do gięcia, spawania, montażu lub malowania.
W zakresie średnich grubości wybór zależy od tolerancji i kosztów dalszych operacji. Gdy liczy się ograniczenie gratu i dokładne dopasowanie, laser często jest korzystniejszy. Przy prostszych kształtach oraz większych dopuszczalnych odchyłkach plazma CNC może być rozwiązaniem ekonomicznym.
Przy grubych blachach plazma jest często praktyczna, szczególnie w produkcji konstrukcji stalowych i elementów maszyn. Nie istnieje jednak uniwersalna granica grubości oddzielająca obie metody: zależy ona od mocy lasera, prądu źródła plazmowego, gatunku metalu i oczekiwanej jakości cięcia.
Kryterium 3: tolerancje i jakość krawędzi
Laser jest zazwyczaj lepszym wyborem do dokładnych wymiarów, skomplikowanych konturów, niewielkich otworów i wąskich mostków. Dobra powierzchnia cięcia może ograniczyć gratowanie i szlifowanie przed kolejną operacją. Można też przeanalizować precyzyjne lasery światłowodowe.
Plazma pasuje do konstrukcji z mniej rygorystycznymi tolerancjami i dopuszczalną obróbką wykańczającą. Właściwa wysokość palnika, gaz, prędkość i dobór źródła poprawiają powtarzalność. Ofertę urządzeń obejmuje kategoria wypalarki plazmowe CNC CORMAK.
Na jakość obu metod wpływają także stan blachy, moc i ustawienia źródła, rodzaj gazu, przebijanie, stabilność stołu i stan materiałów eksploatacyjnych. Dlatego wartości tolerancji trzeba potwierdzić na próbkach i w dokumentacji konkretnej maszyny, a nie zakładać ich na podstawie samej nazwy technologii.
Prędkość, koszt i obróbka po cięciu
Porównanie samych prędkości cięcia nie wystarcza. Do kosztu gotowego detalu wliczają się programowanie, czas przebijania, gaz, energia, dysze i inne części eksploatacyjne oraz gratowanie, szlifowanie czy prostowanie. Znaczenie ma również wykorzystanie arkusza i liczba braków.
Laser zazwyczaj wymaga wyższego nakładu początkowego, ale przy precyzyjnych elementach może skracać pracę ręczną po cięciu. Plazma ma zwykle niższy koszt wejścia i dobrze obsługuje grubsze detale o mniej restrykcyjnych wymaganiach. Sam koszt cięcia jednej minuty nie przesądza o opłacalności.
Warto zestawić rzeczywiste zlecenia: rodzaje metalu, grubości, złożoność konturów, serie miesięczne, wymagane tolerancje i liczbę dalszych operacji. Dopiero tak policzony koszt gotowej części pokazuje przewagę danej technologii.
Laser czy plazma – szybkie porównanie
| Kryterium | Laser fiber | Plazma CNC |
|---|---|---|
| Typowe zastosowanie | Precyzyjne detale, cienkie i średnie blachy | Grubsze blachy i konstrukcje stalowe |
| Jakość krawędzi | Zwykle bardzo dobra, mniej poprawek | Dobra, częściej wymaga oczyszczania |
| Szczelina cięcia | Zwykle węższa | Zwykle szersza |
| Koszt wejścia | Zazwyczaj wyższy | Zazwyczaj niższy |
| Obróbka po cięciu | Często ograniczona | Częściej potrzebne gratowanie i szlifowanie |
Co wybrać do swojej produkcji?
Wybierz laser, gdy przeważają cienkie i średnie blachy, ważne są małe otwory, precyzja, estetyka i powtarzalność. Sprawdzi się przy obudowach, panelach, elementach nierdzewnych i detalach przygotowanych do gięcia lub montażu.
Wybierz plazmę, gdy tniesz głównie grubsze arkusze, ramy, wsporniki i konstrukcje stalowe, a tolerancje pozwalają na oczyszczenie krawędzi. To sposób na zwiększenie wydajności bez tak wysokiego nakładu początkowego jak w przypadku wielu laserów.
Przy zróżnicowanej produkcji wykonaj próbne cięcia tych samych detali, zmierz ich wymiary i porównaj całkowity czas wykonania. Test na własnym materiale pokazuje więcej niż ogólne zestawienia technologii.
Podsumowanie
Laser fiber oferuje wysoką dokładność, wąską szczelinę i dobrą jakość krawędzi, zwłaszcza przy cieńszych i średnich blachach oraz złożonych detalach. Plazma CNC jest praktycznym rozwiązaniem przy grubych materiałach i konstrukcjach, dla których ważne są ekonomia oraz wydajność.
O wyborze powinny decydować materiał, grubość, tolerancje, jakość krawędzi i koszt gotowego elementu. Analiza próbek oraz etapów obróbki po cięciu pozwoli dobrać maszynę najlepiej dopasowaną do produkcji.
