
Cięcie plazmowe CNC z THC stabilizuje wysokość palnika nad blachą, poprawiając powtarzalność krawędzi i ograniczając zużycie części. Wyjaśniamy różnicę między THC i IHS, wpływ zbyt dużej lub małej odległości oraz sposób ustawiania kontroli wysokości przy przebijaniu, otworach i narożnikach.
Cięcie plazmowe CNC umożliwia szybkie wycinanie detali ze stali konstrukcyjnej, nierdzewnej i aluminium. Na jakość krawędzi wpływają prąd, prędkość, gaz i stan materiałów eksploatacyjnych, ale szczególnie istotna jest odległość palnika od blachy. Układ THC automatycznie koryguje wysokość podczas cięcia, ograniczając wpływ nierówności arkusza.
Prawidłowo skonfigurowany Torch Height Control wspiera powtarzalność, lecz nie zastępuje tabel cięcia, detekcji powierzchni ani odpowiedniego programu CAM. Przykładowe maszyny znajdziesz w kategorii wycinarki plazmowe CORMAK.
Czym jest THC w przecinarce plazmowej CNC?
THC (Torch Height Control) steruje osią Z w trakcie cięcia. W wielu systemach porównuje zmierzone napięcie łuku z wartością odniesienia: zmiana długości łuku powoduje zmianę napięcia, a sterownik podnosi lub opuszcza palnik. Zależność ta działa poprawnie tylko w odpowiednich warunkach procesu.
Nie każdy THC stosuje te same algorytmy. Sposób pomiaru, opóźnienia, ochrona przed nurkowaniem i reakcja na zmianę prędkości zależą od źródła plazmy, sterownika i napędu osi Z. Ustawienia należy dobierać na podstawie instrukcji i tabel cięcia.
THC a IHS – dwa różne zadania
IHS (Initial Height Sensing) wykrywa powierzchnię blachy przed przebiciem, na przykład czujnikiem omowym lub mechanicznym. Po wyznaczeniu punktu odniesienia palnik przechodzi na wysokość przebicia, a następnie na wysokość cięcia. THC koryguje odległość dopiero w odpowiedniej fazie ruchu.
Wysokość przebicia, wysokość cięcia i wysokość przejazdu to trzy odrębne nastawy. Nie należy ich zamieniać ani dobierać wyłącznie na podstawie grubości blachy: liczą się także prąd, gaz, palnik i użyte części.
Dlaczego odległość palnika wpływa na jakość?
Dystans zmienia geometrię łuku, szerokość szczeliny, ukos krawędzi, ilość żużlu oraz stabilność przebijania. Poprawna wysokość pomaga utrzymać wymiary detali po uwzględnieniu kompensacji szczeliny i zmniejsza ryzyko kolizji z falującą blachą.
- Bardziej powtarzalna szerokość szczeliny i jakość krawędzi.
- Lepsza kontrola ukosu, gratu i małych otworów.
- Mniejsze ryzyko uderzenia palnika w arkusz.
- Bardziej przewidywalne zużycie dysz, elektrod i osłon.
THC nie naprawi zużytej dyszy, złej prędkości, niewłaściwego gazu ani luzów mechanicznych. To element kompletnej technologii cięcia, a nie samodzielna gwarancja prostopadłych krawędzi.
Co się dzieje, gdy palnik jest za wysoko?
Nadmierna odległość rozprasza oddziaływanie łuku i może zwiększać szerokość szczeliny, dodatni ukos oraz odchyłki wymiarowe. Mogą pogorszyć się małe otwory, a przy nieprawidłowej prędkości występować niedocięcia.
Takie objawy nie potwierdzają automatycznie błędu THC. Podobny efekt powodują zużyte części, błędny prąd, skład lub ciśnienie gazu i nieodpowiednia prędkość. Najpierw sprawdź całą konfigurację.
Co się dzieje, gdy palnik jest za nisko?
Zbyt mała odległość sprzyja kolizjom z blachą i wyciętymi detalami, uszkodzeniu osłony oraz przyspieszonemu zużyciu dyszy i elektrody. Podczas przebijania stopiony metal i odpryski szczególnie łatwo trafiają na elementy palnika.
Możliwe są niestabilny łuk, przypalenia, grat oraz postoje na wymianę części. Należy stosować wysokości z tabel producenta i aktualizować je po zmianie materiału, prądu lub zestawu eksploatacyjnego.
Jak działa system THC krok po kroku?
- IHS: wykrywa powierzchnię i ustala punkt zerowy osi Z.
- Wysokość przebicia: palnik unosi się przed zajarzeniem łuku.
- Przebicie: sterownik uwzględnia wymagane opóźnienie.
- Wysokość cięcia: oś Z przyjmuje nastawę technologiczną.
- Regulacja: THC analizuje sygnał łuku i koryguje oś Z.
- Przejazd: palnik podnosi się nad przeszkodami przed kolejnym przebiciem.
Kolejność i moment włączenia regulacji mogą różnić się w zależności od systemu. Wartości napięcia, wysokości i opóźnienia muszą pochodzić z dokumentacji konkretnej konfiguracji.
Otwory, narożniki i przebijanie – kiedy wyłączyć korektę?
Na małych otworach i ostrych narożnikach maszyna zwalnia. Zmiana prędkości może zmienić napięcie łuku bez rzeczywistej zmiany poziomu arkusza. Aktywny THC może wówczas błędnie opuścić palnik, powodując tak zwane nurkowanie.
Zależnie od sterownika stosuje się blokadę THC przy spadku prędkości, funkcje corner lock lub anti-dive i czasowe zatrzymanie korekty osi Z. Oddzielnie należy ustawić przebicie na wysokości chroniącej elementy palnika przed odpryskami.
Wpływ THC na jakość i koszty cięcia
Stabilny dystans może oznaczać mniej poprawek, szlifowania i wymiany części. Korzyść bywa szczególnie duża przy długich arkuszach, cienkich blachach podatnych na falowanie i powtarzalnej produkcji. W ofercie wypalarek plazmowych CORMAK można porównać urządzenia o różnym polu roboczym.
Wynik finansowy zależy od stanu stołu, przygotowania programu, serwisu i parametrów cięcia. Układ THC pomaga utrzymać warunki technologiczne, lecz nie gwarantuje eliminacji odpadu ani obróbki wykańczającej.
Jak dobrać i ustawić system THC?
Sprawdź kompatybilność źródła plazmy, palnika maszynowego, wejścia pomiaru napięcia łuku, sterownika CNC i mechaniki osi Z. Istotne są metoda IHS, płynność napędu, funkcje anti-dive, ustawienia CAM oraz dostępność tabel technologicznych.
- Zweryfikuj IHS, sygnał napięciowy i komunikację sterownika.
- Sprawdź luzy osi Z i stan części eksploatacyjnych.
- Ustaw wysokość przebicia, cięcia i przejazdu osobno.
- Skonfiguruj blokadę narożników oraz strategie małych otworów.
- Oceń pierwszy detal przed uruchomieniem całej serii.
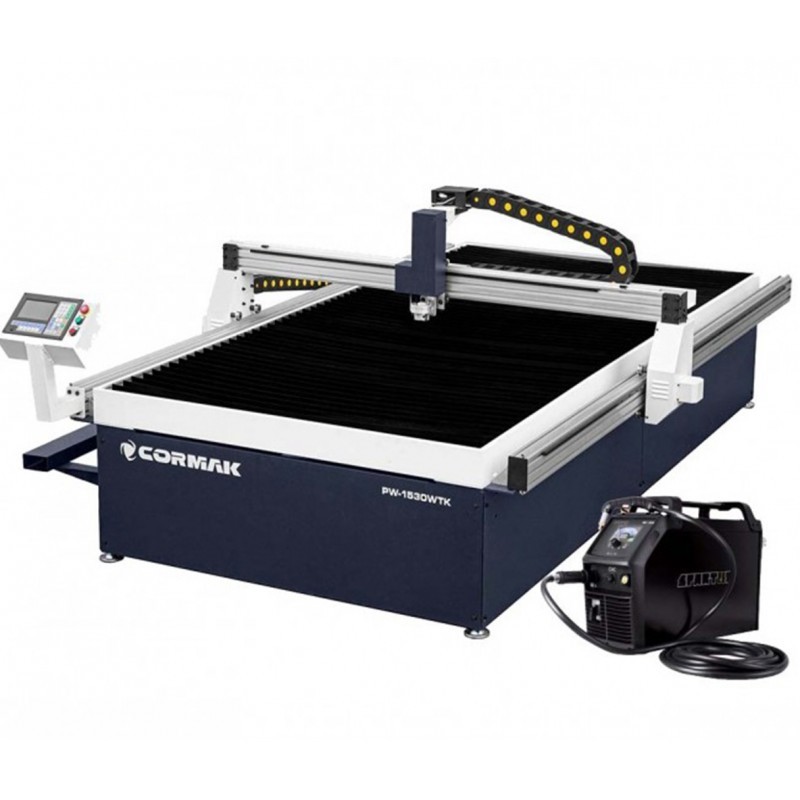
Przykładowo wypalarka CORMAK PW-1530 WTK z ProCUT 125CNC jest opisana z napięciowym regulatorem THC i układem detekcji blachy. Funkcje konkretnej konfiguracji należy jednak potwierdzić przed zakupem.
Cięcie bez aktywnego THC i z THC – porównanie
| Obszar | Bez korekty | Z prawidłowym THC |
|---|---|---|
| Falowanie blachy | Stała pozycja Z mimo nierówności | Automatyczna korekta dystansu |
| Krawędź | Większa zależność od płaskości | Potencjalnie stabilniejsza geometria |
| Części palnika | Ryzyko niewłaściwego dystansu | Mniej niekontrolowanych zbliżeń |
| Narożniki | Wymagają właściwego CAM | Wymagają CAM i czasem blokady THC |
Przy porównywaniu maszyn warto uwzględnić również pole robocze i sposób podparcia arkusza. Przykładowa wypalarka PW-2040 WTK ze stołem wodnym ma w opisie regulator wysokości THC.
Najczęstsze objawy źle ustawionej wysokości
- Nadmierny żużel, grat lub zmienny ukos.
- Zbyt szeroka szczelina i słaba geometria otworów.
- Problemy z przebijaniem i szybkie zużycie dysz.
- Kolizje palnika z blachą lub odciętymi elementami.
- Oscylacje osi Z i nurkowanie w narożnikach.
Przed korektą THC sprawdź masę i przewody, stan elektrody oraz dyszy, gaz, prędkość, mechanikę i CAM. Prace przy źródle plazmy oraz instalacji elektrycznej powinien wykonywać uprawniony personel.
FAQ – najczęściej zadawane pytania
Czy każda plazma CNC potrzebuje THC?
Nie zawsze, ale przy większych arkuszach, falującej blasze i produkcji seryjnej automatyczna korekta jest szczególnie przydatna.
Czy THC wykrywa powierzchnię blachy?
Zwykle odpowiada za to etap IHS, natomiast THC koryguje wysokość podczas cięcia. Architektura zależy od maszyny.
Czy THC pomaga przy małych otworach?
Prawidłowa wysokość pomaga, ale podczas zwalniania często potrzebna jest blokada korekty oraz odpowiednia strategia CAM.
Dlaczego palnik nurkuje w narożniku?
Spadek prędkości zmienia warunki łuku i jego napięcie. Sterownik może pomylić tę zmianę z nierównością blachy; pomaga anti-dive lub corner lock.
Podsumowanie
THC pomaga zachować właściwy dystans palnika i powtarzalność cięcia na nierównych arkuszach. Musi współpracować z IHS, właściwą wysokością przebicia, tabelami cięcia, sprawnymi częściami i dobrze przygotowanym CAM.
Najlepszy efekt daje równoczesna kontrola gazu, prądu, prędkości i mechaniki oraz ograniczenie regulacji przy narożnikach. Dzięki temu można zmniejszyć liczbę poprawek, zużycie części i przestoje.
